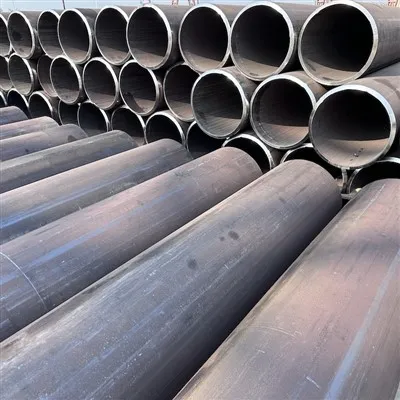
Každý, kto získava oceľové rúry, sa nakoniec stretne s týmito dvoma skratkami, ktoré sa nachádzajú vedľa seba v zozname produktov dodávateľa - ERW a LSAW -, často s prekrývajúcimi sa rozsahmi veľkostí a podobne-vyzerajúcimi technickými listami. Je lákavé považovať výber za formalitu: vyberte si podľa toho, čo má dodávateľ na sklade, alebo podľa toho, čo je tento týždeň lacnejšie. Tento prístup funguje, kým sa - zvyčajne nedostane do bodu, keď príde potrubie, ktoré sa nedá zvariť do existujúceho potrubia, alebo kým inšpektor projektu neoznačí proces zvárania, ktorý nebol pre aplikáciu schválený.
Skutočný rozdiel medzi ERW a LSAW nie je marketingový rozdiel. Pochádza z dvoch skutočne odlišných výrobných procesov, postavených na rôznych vstupoch surovín, zameraných na rôzne rozsahy veľkostí a nesúce rôzne nákladové štruktúry. Pochopenie tohto rozdielu - nielen zapamätanie si toho, ktorá skratka je „väčšia“ -, je to, čo umožňuje kupujúcemu urobiť rozhodnutie o bránení špecifikácie namiesto hádania.

Dva rôzne východiskové materiály, dva rôzne stroje
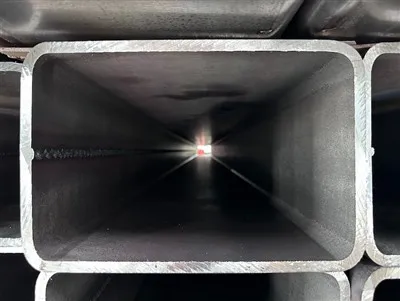
ERW(elektricky odporovo zvárané) potrubiezačína život ako oceľová cievka - súvislá rolka plochého pásu, často dlhé kilometre, odvíjaná a privádzaná cez sériu formovacích kotúčov, ktoré ju postupne stáčajú do kruhového (alebo neskôr, štvorcového) prierezu-. Keď sa dva okraje pásika spoja, prechádza nimi vysokofrekvenčný elektrický prúd, ktorý generuje dostatok odporového tepla vo šve na kovanie-zvarení okrajov dohromady bez pridania akéhokoľvek prídavného kovu. Celý proces - odvíjania, tvarovania, zvárania, dimenzovania, rezania - prebieha ako jedna súvislá linka, čo je veľká časť toho, prečo je výroba rúr ERW pomerne lacná a rýchla.

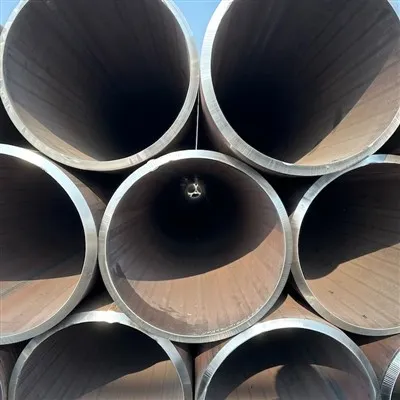
LSAW(pozdĺžne zvárané pod tavivom) potrubiezačína od jednotlivých oceľových plátov, nie zvitkov. Každá platňa je vyfrézovaná na hranu-na presnú šírku a následne vytvarovaná do valcového tvaru -, najčastejšie pomocou lisu JCO, ktorý ohne platňu najprv do tvaru „J“, potom do tvaru „C“ a potom ju uzavrie do tvaru „O“. Po vytvorení sa šev zvarí pomocou zvárania pod tavivom: kontinuálna drôtová elektróda privádza prídavný kov do spoja pod vrstvou zrnitého taviva a zvar sa vedie raz zvnútra rúry a raz zvonka, čím sa šev úplne zataví z oboch smerov. Pretože každá rúra je vyrobená z diskrétnej platne a nie z kontinuálnej cievky, LSAW je vo svojej podstate skôr dávkový ako kontinuálny proces, ktorý je - pomalší na kus, ale dokáže spracovať oveľa väčší a hrubší materiál, než ktorý dokáže zvládnuť ktorákoľvek linka s napájaním zvitkov{6}}.

Tento rozdiel - súvislá cievka a diskrétna doska - je hlavnou príčinou takmer všetkých ostatných rozdielov medzi týmito dvoma procesmi. Stojí za to držať sa mentálneho modelu, pretože vysvetľuje limity veľkosti, nákladový model a typické aplikácie naraz.
Prečo je rozsah veľkostí prvou skutočnou deliacou čiarou
Oceľová cievka má praktickú hrúbku stropu. Valcovanie a odvíjanie veľmi hrubého pásu sa stáva mechanicky náročným a drahým ešte predtým, ako dosiahnete hrúbku steny, ktorú veľké-priemery a{2}}tlakové potrubia skutočne potrebujú. Tento strop je to, čo obmedzuje praktický rozsah rúr ERW s vonkajším priemerom približne 24 palcov (610 mm) a hrúbkou steny približne 25 mm vo väčšine závodov, hoci niektoré špecializované linky to mierne presahujú.
Oceľové plechy nemajú toto obmedzenie rovnakým spôsobom. - valcovne plechu bežne vyrábajú materiál s hrúbkou značne nad 40 mm a lis JCO dokáže vytvoriť oveľa väčší a ťažší valec, než aký dokáže zvládnuť akákoľvek zvitková linka. To je dôvod, prečo LSAW dominuje na veľkom konci trhu: potrubia od približne 16 palcov (406 mm) OD do 100 palcov (2540 mm) alebo viac, s hrúbkou steny pohodlne do 40+ mm pre ťažké-steny a vysokotlakové aplikácie.
Cena: Nie je to jednoduché pravidlo „ERW je lacnejšie“.
Bežnou skratkou sa hovorí, že ERW je ekonomická možnosť a LSAW je prémiová, a pri danej veľkosti, kde sú k dispozícii obe, je to často zhruba pravda - kontinuálny zvitkový{1}}proces ERW má nižšie výrobné náklady na-meter ako doskový{3}}a-dávkový lisovací proces JCO-. Ale porovnanie má zmysel len v rámci zóny prekrytia. Nad 24 palcov neexistuje žiadna „lacnejšia možnosť ERW“, s ktorou by sa dalo porovnávať, pretože frézy ERW ich vo všeobecnosti vôbec nedokážu vyrobiť. Menej ako 16 palcov sa LSAW stáva neúmerne drahým v porovnaní s ERW, pretože používate veľký{11}}doskový a ťažký{12}}nástrojový proces s veľkosťou, pre ktorú nebol optimalizovaný.
Praktická lekcia o nákladoch je takáto: skôr ako sa spýtate, ktorý proces je lacnejší, opýtajte sa, aký rozsah veľkosti skutočne potrebujete. Ekonomické porovnanie je dôležité len v úzkom pásme, kde existuje skutočný výber.
Kvalita švu a kontrola: iný zvar, iný dôraz na testovanie
Proces vysokofrekvenčného zvárania ERW{0}} spája dva okraje cievky priamo, bez prídavného kovu - dobre{2}}kontrolovaný zvar ERW je v podstate nerozoznateľný od základného kovu pod röntgenovým žiarením-. Historicky mali rúry ERW povesť chýb vo švoch (najmä zo starších nízkofrekvenčných zváracích zariadení používaných pred desiatkami rokov), ale moderná vysokofrekvenčná výroba ERW v kombinácii so 100 % inline ultrazvukovým testovaním zvaru túto medzeru v kvalite pre renomované závody podstatne uzavrela. Táto história je súčasťou toho, prečo niektoré konzervatívne špecifikácie potrubí stále uprednostňujú bezšvíkové potrubie alebo potrubie LSAW pred ERW pre kritickú vysokotlakovú prepravu-, aj keď moderná HF-kvalita ERW sa značne zlepšila.
Zváranie LSAW pridáva prídavný kov v dvoch samostatných priechodoch - dovnútra a von -, čo znamená, že je k dispozícii viac celkového zvarového materiálu a dve odlišné zóny zvárania na kontrolu namiesto jednej. Renomované LSAW mlyny vykonávajú ultrazvukové a často rádiografické testovanie na oboch priechodoch zvaru, plus hydrostatický test na hotovej rúre. Pretože LSAW sa používa neúmerne pre aplikácie s väčším-priemerom, vyšším{5}}tlakom a dôležitejším pre bezpečnosť-(hlavné potrubia, príbrežné stúpačky, štrukturálne pilóty), testovacie režimy, ktoré sa na ňu používajú, majú tendenciu byť rozsiahlejšie podľa priemyselnej konvencie - nie preto, že by bol proces vo svojej podstate menej spoľahlivý, ale preto, že aplikácie, ktorým slúži, zvyčajne vyžadujú.
Priradenie procesu k aplikácii
Voda, plyn a nízko{0}}až{1}}stredotlakové rozvody, štrukturálne rámovanie, oplotenie, lešenie a všeobecná výroba v rozsahu malých{0}}až{1}}priemerov sú jadrom ERW. Kombinácia nižších nákladov, rýchlejších dodacích lehôt a primeranej integrity švov pre tieto prevádzkové podmienky robí z ERW predvolenú voľbu vždy, keď veľkosť spadá do praktického rozsahu a služba si nevyžaduje certifikáciu-triedy.
Diaľkové-ropovody a plynovody, vodovodné potrubia s veľkým{0}}priemerom, pobrežné štrukturálne pilóty a potrubia ťažkých priemyselných procesov sa nachádzajú priamo na území LSAW - čiastočne preto, že požadované priemery a hrúbky stien jednoducho presahujú to, čo dokáže vyrobiť ERW, a čiastočne preto, že tieto aplikácie zvyčajne nesú kódy dizajnu (napríklad API 5L PSL2), ktoré špecifikujú režimy testovania a dokumentácie vybudované okolo závodov LSAW.
V rámci zóny prekrytia (približne 16" – 24" OD), rozhodnutie sa zvyčajne skladá z troch praktických otázok: Pomenúva špecifikácia projektu požadovaný proces číslom (niektoré kódy potrubí výslovne vyžadujú jedno alebo druhé)? Je potrebná hrúbka steny blízko praktického stropu ERW, kde by fréza LSAW produkovala konzistentnejší produkt s nižším{0}}rizikom? A uprednostňuje rozpočet dostatočne nižšie náklady ERW, aby to odôvodnil, za predpokladu, že to špecifikácia umožňuje?
Sprievodca nákupom na správne rozhodnutie
Začnite od skutočne požadovaného vonkajšieho priemeru a hrúbky steny, nie od preferencie procesu.Ak vaša špecifikácia vyžaduje 30-palcovú rúrku, otázka ERW-vs{3}}LSAW sa odpovie sama – žiadna seriózna fréza ERW nevyrába takú veľkosť. Najprv potvrďte svoju požiadavku na rozmery a pred porovnaním dodávateľov nechajte zúžiť možnosti procesu.
Skontrolujte, či váš riadiaci kód alebo špecifikácia klienta pomenúva proces.Niektoré potrubné a štrukturálne predpisy výslovne obmedzujú, ktorý proces zvárania je prijateľný pre danú triedu služieb. Nepredpokladajte, že ktorýkoľvek proces je automaticky prijateľný len preto, že veľkosť vyhovuje - prečítajte si dokument so skutočnými špecifikáciami, nielen tabuľku veľkostí.
V zóne prekrytia požiadajte o skutočnú cenovú ponuku na oboch, nie o predpoklad.Veľkosti medzi približne 16" a 24" sa oplatí uvádzať oboma spôsobmi, ak to vaša špecifikácia umožňuje, pretože rozdiel v nákladoch môže byť menší, než sa očakávalo v závislosti od hrúbky steny a objemu objednávky -, najmä na hrubšom konci sortimentu ERW, kde môže byť cena LSAW konkurencieschopnejšia, ako naznačuje všeobecné pravidlo „ERW je vždy lacnejšie“.
Potvrďte skutočný režim testovania švov vo valcovni, nielen názov procesu."ERW" a "LSAW" popisujú metódu zvárania, nie automaticky úroveň kontroly. Konkrétne sa opýtajte, či je testovanie švov 100 % ultrazvukové, bodové{2}}vzorkovanie alebo doplnené rádiografickým testovaním na kritických priechodoch - toto sa medzi frézami líši viac, než naznačuje samotný štítok procesu.
Prispôsobte očakávania tolerancie hrúbky steny procesu, nie jediný všeobecný predpoklad.Rúry ERW si vo všeobecnosti zachovávajú užšiu konzistenciu hrúbky steny-na tenšom konci svojho rozsahu, pretože hrúbka zvitku sa kontroluje v oceliarni ešte pred začatím tvarovania rúr. Hrúbku steny LSAW kontroluje dodávateľ platní a overuje ju počas výroby rúr - opýtajte sa svojho dodávateľa, ktorá fáza dodávateľského reťazca je skutočne zodpovedná za kontrolu tolerancie steny, pretože to ovplyvňuje, koho brať na zodpovednosť, ak zásielka prichádza mimo špecifikácie.
Nepredpokladajte, že jeden z procesov je všeobecne „silnejší“.Pri rovnakej triede a hrúbke steny sú rúry ERW aj LSAW navrhnuté a testované tak, aby spĺňali rovnaké minimá mechanických vlastností definované platnou normou. Skutočným rozlišovacím znakom výkonu je to, či veľkosť, hrúbka steny a režim testovania zodpovedajú vašim skutočným servisným podmienkam -, nie ktorá skratka znie priemyselnejšie.
Dosiahnuť toto rozhodnutie priamo vo fáze špecifikácie - procesu porovnávania s veľkosťou, požiadavkou na kód a potrebou testovania - je oveľa lacnejšie ako zistenie nesúladu po odoslaní potrubia. Ak máte pochybnosti, poskytnite svojmu dodávateľovi skutočnú špecifikáciu projektu a servisné podmienky, a nie názov procesu, a nechajte rozhodovať požiadavky na veľkosť a kód.