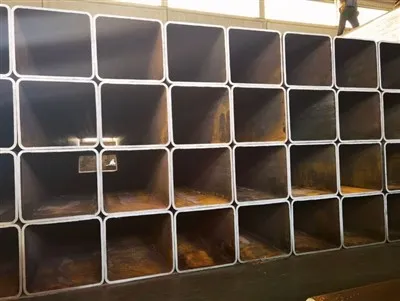


Tianjin Brisk Metalwork Co., Ltd. je jedným z popredných výrobcov a dodávateľov galvanizovaných shs/rhs s veľkým priemerom v Číne. Máme-popredné svetové výrobné zariadenia a silné výrobné kapacity. Neváhajte a kúpte si hromadné odolné pozinkované shs/rhs s veľkým priemerom z našej továrne.
Tianjin Brisk Steel je jedným z veľkopriemerových pozinkovaných SHS/RHS v Číne. Naše výrobky sa vyvážajú hlavne na Stredný východ, juhovýchodnú Áziu, Európu, Nový Zéland a ďalšie regióny. Ak by ste sa chceli dozvedieť viac o našich produktoch, neváhajte nás kontaktovať a pošlite nám svoj nákupný zoznam.


Odkaz na rýchlu špecifikáciu
| Položka | Typický rozsah |
|---|---|
| Tvar | Štvorcový (SHS) a obdĺžnikový (RHS) |
| Vonkajšia veľkosť | 20x20 mm až 500x500 mm (vlastné rozmery na vyžiadanie) |
| Hrúbka steny | 2 mm až 25 mm |
| Polomer rohu | Blízko-nuly (skutočne ostrý roh), nezávisle od hrúbky steny |
| Štandardný polomer rohu-formovaného za studena na porovnanie | Približne 2x hrúbka steny (t), perEN 10219 / ASTM A500 |
| Dĺžka | Do 12 m, frézované-dĺžky rezu sú k dispozícii |
| Materiálové triedy | S235, S275, S355 (EN); Ekvivalentná chémia ASTM A36 / A500 na vyžiadanie |
| Povrchová úprava | Frézované/čierne, žiarovo{0}}pozinkované, so základným náterom alebo otryskané |
| Štandardné použitie | Architektonická odhalená oceľ, konštrukcia závesovej steny, zákazková výroba |
Prečo veľkosť mení problém galvanizácie, nielen náklady
Vetracie a vypúšťacie otvory sa musia zhodovať s prierezom-, nesmú zostať nemenné.Na malej trubici, štandardný odvzdušňovací a vypúšťací otvor zvládne túto úlohu ľahko. Na veľkých SHS/RHS sa uzavretý objem a vztlak zachyteného vzduchu zväčšujú s prierezom-, takže plocha otvoru sa musí tiež zväčšovať - veľkosti dutých sekcií podľa priemyselných odporúčaní-odvzdušňovacích otvorov a odtokových otvorov ako percento diagonálnej-prierezovej plochy, nie plochého priemeru. Poddimenzujte otvory na veľkej škatuľovej časti a kus môže plávať namiesto toho, aby sa úplne ponoril do zinku, pričom vrchná časť zostane nepotiahnutá, alebo v horšom prípade zachytí dostatok vzduchu na vytvorenie skutočného bezpečnostného rizika, keď sa časť spustí do roztaveného zinku.
Veľké kusy môžu presiahnuť kanvicu pri jedinom ponorení.Typická galvanizačná kanvica má dĺžku okolo 12 metrov, hoci existujú aj dlhšie vane. Dlhý stĺp alebo nosník SHS/RHS s veľkým{2}}priemerom, ktorý presahuje dĺžku kanvice, musí byť dvakrát-ponorený - ponorený z jedného konca, potom prevrátený a ponorený z druhého, pričom dve zóny sa v strede prekrývajú. Správne vykonanie poskytuje plné pokrytie; Ak sa to urobí bez plánovania, môže zanechať viditeľnú líniu presahu alebo tenší poťahový pás, kde sa dve ponorné zóny stretávajú.
Rozdielna tepelná rozťažnosť spôsobuje viditeľnejšie skreslenie na veľkom priereze-.Oceľ sa pri ponorení do zinku rozťahuje pri teplote približne 450 stupňov C a veľká plochá plocha má väčší povrch na nerovnomerné rozťahovanie ako malá. V kombinácii s akýmkoľvek zvyškovým napätím pri zváraní už v sekcii (najmä na produkte EN 10219 formovanom za studena-) sú veľké krabicové profily náchylnejšie na viditeľné prehnutie alebo skrútenie po galvanizácii, ak vetracie a zdvíhacie body neboli plánované tak, aby umožňovali rýchle a rovnomerné ponorenie.
Rovnomernosť náteru na veľkej plochej ploche je skutočnou premennou, nie len kontrolnou formalitou.Obsah kremíka v oceli (Sandelinov efekt) poháňa hrúbku a krehkosť zinkového povlaku a tento efekt je vizuálne zreteľnejší na veľkej, neprerušenej plochej ploche ako na malom profile, kde sú nepravidelnosti povrchu menej viditeľné. Potvrdenie kremíkového rozsahu ocele pred galvanizáciou záleží viac, nie menej, pretože povrch sa zväčšuje.
Plánovanie veľkého SHS/RHS pre žiarové-zinkovanie ponorom
- Potvrďte dĺžku hotového kusu v porovnaní s dĺžkou kotla galvanizátora - čokoľvek dlhšie potrebuje dvojitý{1}}plán ponorenia dohodnutý pred výrobou, nie po ňom.
- Veľkosť vetracích a odvodňovacích otvorov zodpovedá skutočnému priloženému prierezu{0}} dielu, nie štandardnej malej-veľkosti otvoru v rúre -, prediskutujte požadovanú plochu otvoru s galvanizátorom vo fáze návrhu.
- Umiestnite vetracie otvory v najvyššom bode a vypúšťacie otvory v najnižšom bode pre skutočný uhol ponoru, ktorý bude galvanizátor používať, pretože veľké kusy sú z manipulačných dôvodov často ponorené pod menším uhlom ako malá trubica.
- Pred galvanizáciou overte rozsah obsahu kremíka v oceli pomocou frézy, najmä v prípade veľkých plochých -dielov, kde je vzhľad povlaku najviditeľnejší.
- Dohodnite si umiestnenie bodov zdvíhania s galvanizérom, aby sa kus mohol ponoriť a vytiahnuť rýchlo a rovnomerne, čím sa minimalizuje čas, ktorý je k dispozícii na nerovnomernú tepelnú expanziu, ktorá spôsobí skreslenie.
- V prípade dvojito{0}}máčaných kusov vopred potvrďte umiestnenie zóny prekrytia a po galvanizácii skontrolujte hrúbku povlaku konkrétne v tomto páse.
- Skontrolujte hrúbku povlaku vo viacerých bodoch na veľkých plochých plochách, nielen na koncoch, pretože hrúbka sa môže na väčšom povrchu líšiť viac, ako by naznačovali priemyselné priemery z testovania malých{0}}rúrok.
Kde sa používa veľký pozinkovaný SHS/RHS
Priemyselné a skladové konštrukčné stĺpy.Veľké boxové stĺpy vystavené poveternostným vplyvom alebo vlhkému vnútornému prostrediu (spracovanie potravín, chladiarenské sklady), kde na ochrane proti korózii počas životnosti budovy záleží viac ako na počiatočných nákladoch na náter.
Prenosové a telekomunikačné veže.Veľké škatule-nohy a výstuhy vystavené desaťročiam vonkajšieho počasia s obmedzeným prístupom k údržbe.
Komponenty mostných a námorných konštrukcií.Podpery, blatníky a skriňové nosníky, kde sa často vyžaduje galvanizácia a duplexný náterový systém pre prostredia s vysokou-koróziou.
Rámy pre veľké brány, ploty a ohrady.Obvodové bezpečnostné konštrukcie využívajúce nadrozmernú skriňovú sekciu pre pevnosť a zámerne ťažký vizuálny profil.
Prípad, ktorý stojí za to vedieť
Výrobca poslal sériu skriňových stĺpov 400 x 400 x 12 mm na galvanizáciu, vyvŕtaných s rovnakým vzorom odvzdušňovacieho a vypúšťacieho otvoru, ktorý ich obchod bežne používa na rúre 150 x 150 mm. Počet otvorov bol primeraný, ale celková plocha bola príliš malá na uzavretý objem väčšej časti. Počas namáčania sa niekoľko kusov na prvý pokus nepodarilo úplne ponoriť, čo si vyžadovalo, aby galvanizátor ručne vytlačil zachytený vzduch predtým, ako sa kusy potopia -, pomalší, menej kontrolovaný proces, ktorý zanechal nerovnomerný povlak v blízkosti vetracích bodov na viac ako jednom kuse. Prepracovanie nebolo spôsobené zlou oceľou alebo zlým galvanizačným kúpeľom; bol to vzor dier veľkosti pre nesprávny-prierez. Potvrdením plochy odvzdušňovacieho a vypúšťacieho otvoru oproti skutočnej veľkosti dokončenej sekcie, nie dielenským štandardom prevzatým z menších prác, by sa tomu dalo vyhnúť.
FAQ
Otázka: Potrebuje väčšia časť krabice hrubší zinkový povlak ako malá?
Odpoveď: Hrúbka povlaku podľa EN ISO 1461 a ASTM A123 sa riadi hlavne triedou hrúbky ocele, nie celkovou veľkosťou sekcie -, väčšia hrúbka steny na veľkej sekcii zvyčajne zodpovedá požiadavke na hrubšiu vrstvu, ale nie vonkajší rozmer samotný, ale hrúbka steny.
Otázka: Môže byť veľký SHS/RHS utesnený namiesto vetrania, ak na vzhľade záleží?
Odpoveď: Nie. Utesnenie dutého profilu pred žiarovým-pozinkovaním predstavuje riziko nebezpečného nárastu tlaku, pretože zachytený vzduch a vlhkosť sa rýchlo zahrievajú v roztavenom zinku a môžu spôsobiť prasknutie profilu. Vetracie a odtokové otvory sú bezpečnostnou požiadavkou rovnako ako požiadavka na kvalitu náteru-a mali by byť naplánované v dizajne a nie ako dodatočný nápad.
Otázka: Zanechá dvojité-máčanie viditeľnú stopu na hotovom kuse?
Odpoveď: Môže, ak zóna prekrytia nie je plánovaná a kontrolovaná. Správne vykonaný dvojitý-ponor, s prekrytím umiestneným na mieste s nízkou viditeľnosťou a hrúbkou povlaku overenou naprieč pásom, vo všeobecnosti poskytuje prijateľnú povrchovú úpravu -, ale ak bude kus vizuálne exponovaný, oplatí sa pred výrobou prediskutovať orientáciu ponoru s galvanizátorom.
Otázka: Ako veľmi ovplyvňuje veľkosť náklady na galvanizáciu na veľkých SHS/RHS?
Odpoveď: Okrem priamočiarych nákladov na -kilogram zinku, veľké časti, ktoré si vyžadujú dvojité-máčanie, vlastné vetracie/odtokové inžinierstvo alebo extra manipuláciu na kontrolu skreslenia, zvyčajne prinášajú vyššiu cenu oproti štandardnej malo{2}}pozinkovanej rúre -, ktorá stojí za rozpočtovanie vo fáze cenovej ponuky a nie za predpokladu, že platí paušálna sadzba za akúkoľvek veľkosť{{4}


Populárne Tagy: veľký priemer pozinkované shs/rhs, Čína veľkopriemerové pozinkované shs/rhs výrobcovia, dodávatelia, továreň, riešenie aplikácie dutej sekcie, komponenty dutej sekcie, roztiahnutie dutého profilu, kolísanie dutého prierezu, znalosti dutých prierezov, výmena dutého profilu