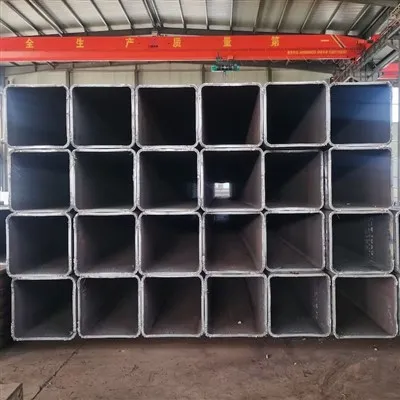
Ahoj! Som dodávateľ pravouhlých rúr a v tomto biznise sa pohybujem už dosť dlho. Jednou z najčastejších otázok, ktoré dostávam od zákazníkov, je, ako zlepšiť tvarovateľnosť obdĺžnikových rúr. No, som tu, aby som sa podelil o niekoľko tipov a trikov, ktoré som za tie roky nazbieral.
Najprv si povedzme, čo vlastne tvárnosť znamená. Zjednodušene povedané, tvárnosť sa týka toho, ako ľahko sa dá materiál tvarovať alebo formovať do požadovaného tvaru bez praskania alebo lámania. Pokiaľ ide o obdĺžnikové rúry, dobrá tvarovateľnosť je rozhodujúca, najmä ak plánujete rúry ohýbať, valcovať alebo inak manipulovať počas výrobného procesu.
Výber materiálu
Voľba materiálu hrá obrovskú úlohu pri tvarovateľnosti pravouhlých rúr. Rôzne materiály majú rôzne vlastnosti a niektoré sú tvárnejšie ako iné. Napríklad mäkká oceľ je vo všeobecnosti tvárnejšia ako vysokopevná oceľ. Mäkká oceľ má nižší obsah uhlíka, vďaka čomu je tvárnejšia a ľahšie sa tvaruje.
Ak hľadáte konkrétny typ obdĺžnikovej trubice, odporúčam vám pozrieť saEn 10210 S355j0h Dutá sekcia. Tento typ dutého profilu má dobré mechanické vlastnosti a môže ponúknuť slušnú tvarovateľnosť pre rôzne aplikácie. tiežŠtvorcové duté profilysú ďalšou skvelou možnosťou. Dodávajú sa v rôznych materiáloch a hrúbkach, čo vám umožňuje vybrať si ten, ktorý najlepšie vyhovuje vašim potrebám tvárnenia.
Ďalšou materiálovou možnosťou jeASTM A501 za tepla tvarované zvárané a bezšvíkové konštrukčné rúrky z uhlíkovej ocele. Táto rúrka je známa svojou dobrou tvarovateľnosťou, najmä pokiaľ ide o procesy tvárnenia za tepla. Proces tvárnenia za tepla môže v skutočnosti zlepšiť tvárnosť ocele tým, že je tvárnejšia pri zvýšených teplotách.
Tepelné spracovanie
Tepelné spracovanie je výkonný nástroj na zlepšenie tvarovateľnosti pravouhlých rúr. Žíhanie je bežný proces tepelného spracovania, ktorý je možné použiť. Počas žíhania sa rúrka zahreje na určitú teplotu a potom sa pomaly ochladí. Tento proces uvoľňuje vnútorné napätie v materiáli a robí ho ťažnejším.
Napríklad, ak máte obdĺžnikovú rúru, ktorá bola opracovaná za studena (napríklad počas procesu ohýbania alebo valcovania), mohlo dôjsť k nahromadeniu vnútorného napätia. Žíhanie môže pomôcť eliminovať tieto napätia a uľahčiť ďalšie tvarovanie rúrky. Kľúčom je starostlivo kontrolovať rýchlosť vykurovania a chladenia. Ak trubicu zahrejete príliš rýchlo alebo ju príliš rýchlo ochladíte, možno nedosiahnete požadované zlepšenie tvarovateľnosti.
Nástroje a vybavenie
Použitie správneho náradia a vybavenia je nevyhnutné pre dobrú tvarovateľnosť. Napríklad pri ohýbaní pravouhlých rúrok musia byť ohýbacie nástroje správne navrhnuté. Polomer ohýbacej matrice by mal zodpovedať hrúbke a materiálu rúrky. Ak je polomer ohybu príliš malý, môže to spôsobiť praskliny na vonkajšom povrchu rúrky.
Tiež vybavenie používané na tvarovanie by malo byť dobre udržiavané. Napríklad, ak používate stroj na tvarovanie valcov, valce by mali byť v dobrom stave a správne zarovnané. Akékoľvek nesprávne vyrovnanie alebo opotrebovanie valcov môže viesť k nerovnomernému tvarovaniu a zníženiu tvarovateľnosti.
Mazanie
Mazanie je často prehliadané, ale môže mať významný vplyv na tvarovateľnosť. Pri tvarovaní pravouhlých rúr môže použitie vhodného maziva znížiť trenie medzi rúrou a tvarovacím nástrojom. To znižuje množstvo sily potrebnej na vytvorenie rúrky a tiež pomáha predchádzať poškodeniu povrchu.
K dispozícii sú rôzne typy lubrikantov, ako sú lubrikanty na olejovej a vodnej báze. Výber maziva závisí od procesu tvárnenia a materiálu rúrky. Napríklad pri procese tvárnenia za studena môže byť mazivo na báze oleja účinnejšie, pretože môže poskytnúť lepšie mazanie za podmienok vysokého tlaku.
Príprava na predtvarovanie
Pred začatím samotného procesu tvarovania je dôležité správne pripraviť pravouhlé rúrky. To zahŕňa čistenie rúr, aby ste odstránili všetky nečistoty, hrdzu alebo nečistoty. Aj malé množstvo nečistôt môže spôsobiť problémy pri tvárnení, ako je poškriabanie povrchu rúrky alebo zasahovanie do mazania.
Možno budete chcieť vykonať aj nejaké predbežné ohýbanie alebo predtvarovanie. Napríklad, ak sa chystáte vytvoriť zložitý tvar z obdĺžnikovej rúrky, môžete začať s niekoľkými jednoduchými predohybmi, aby ste rúrku postupne vypracovali do požadovaného tvaru. Tento krok za krokom môže často zlepšiť celkovú tvárnosť a znížiť riziko praskania.
Kontrola kvality
Počas celého procesu tvarovania je rozhodujúca kontrola kvality. Pravidelne kontrolujte, či rúrky nevykazujú známky prasknutia, zvrásnenia alebo iných defektov. Ak si všimnete nejaké problémy hneď na začiatku, môžete vykonať úpravy procesu tvarovania, aby ste predišli ďalším problémom.
Na zistenie vnútorných defektov v trubici môžete použiť nedeštruktívne testovacie metódy, ako je ultrazvukové testovanie alebo testovanie magnetickými časticami. Tieto metódy vám môžu pomôcť identifikovať akékoľvek potenciálne slabé miesta v rúre, ktoré môžu ovplyvniť jej tvárnosť.
Záver
Zlepšenie tvarovateľnosti pravouhlých rúr je mnohostranný proces. Zahŕňa výber správneho materiálu, použitie vhodného tepelného spracovania, správne nástroje a vybavenie, aplikáciu správneho mazania, prípravu predtvarovania a dodržiavanie prísnej kontroly kvality.
Ak hľadáte pravouhlé rúrky a chcete diskutovať o tom, ako zlepšiť ich tvárnosť pre vašu konkrétnu aplikáciu, rád by som sa porozprával. Či už pracujete na malom DIY projekte alebo na veľkom priemyselnom výrobnom procese, môžem vám pomôcť nájsť najlepšie riešenia.


Neváhajte teda osloviť a začať konverzáciu o vašich potrebách obdĺžnikovej trubice. Spolupracujme, aby sme zaistili, že z vašich pravouhlých rúrok získate maximum z hľadiska tvarovateľnosti a celkového výkonu.
Referencie
- Príručka ASM, zväzok 14A: Kovoobrábanie: hromadné tvarovanie. ASM International.
- "Forming of Metals: Fundamentals and Applications" od Dietera K. Matthesa.
- "Výrobné inžinierstvo a technológia" od S. Kalpakjiana a SR Schmida.