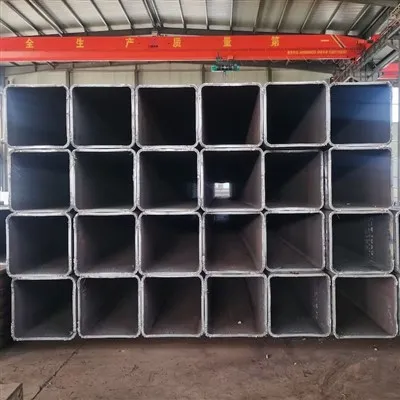
Zabezpečenie tesnosti zváraných kĺbov v EN 10210 Dutlow Sections je kritickým aspektom výrobných a stavebných procesov. Ako spoľahlivý dodávateľ dutých sekcií EN 10210 chápem dôležitosť vysoko kvalitných zváraných kĺbov pre štrukturálnu integritu a výkon konečných výrobkov. V tomto blogu sa podelím o niektoré kľúčové stratégie a úvahy na dosiahnutie tesných zváraných kĺbov v sekciách EN 10210.
Pochopenie EN 10210 Dutých sekcií
EN 10210 je európsky štandard, ktorý špecifikuje technické podmienky dodávky pre horúce štrukturálne dutiny, ktoré nie sú - zliatiny a jemné zŕn. Tieto dutiny sa široko používajú v rôznych aplikáciách, ako sú stavebné štruktúry, mosty a strojárstvo. Pevnosť zváraných kĺbov je rozhodujúca, pretože priamo ovplyvňuje pevnosť, trvanlivosť a netesnosť - dôkazné vlastnosti štruktúr vyrobených z týchto častí.
Výber materiálu
Prvým krokom pri zabezpečení tesných zváraných kĺbov je výber príslušných dutých sekcií EN 10210. Rôzne stupne ocele v štandarde EN 10210 majú rôzne chemické kompozície a mechanické vlastnosti. NapríkladEn 10210 s355j2h duté sekciePonúkajte dobrú zvárateľnosť a vysokú pevnosť, ktoré sú ideálne pre aplikácie, kde sú potrebné silné a tesné zvárané kĺby. Je nevyhnutné zvoliť známku, ktorá je vhodná pre konkrétny proces zvárania a zamýšľanú aplikáciu.
Pred zváraním musí byť povrch dutých rezov EN 10210 správne pripravený. Akákoľvek hrdza, olej, nečistoty alebo oxidové vrstvy na povrchu môžu ovplyvniť kvalitu zvaru. Čistenie povrchu sa môže vykonávať pomocou metód, ako je mletie, pieskové bludisko alebo chemické čistenie. Brúsenie je bežnou metódou na odstránenie malých množstiev povrchových kontaminantov, zatiaľ čo na čistenie väčšieho rozsahu sa môže použiť pieskové blesk. Chemické čistenie, na druhej strane, môže byť účinné pri odstraňovaní tvrdohlavých kontaminantov. Po vyčistení by mal byť povrch bez akýchkoľvek voľných častíc alebo zvyškov, aby sa zaistil dobrý kontakt medzi zváracou elektródou a základným kovom.
Výber procesu zvárania
Výber procesu zvárania je ďalším dôležitým faktorom pri zabezpečovaní tesných zváraných kĺbov. K dispozícii je niekoľko procesov zvárania, vrátane zvárania tieneného kovového oblúka (SMAW), zvárania oblúkového kovu (GMAW) a ponoreného oblúkového zvárania (SIL). Každý proces má svoje vlastné výhody a nevýhody.
- Zváranie tieneného kovového oblúka (Smaw): Toto je jednoduchý a široko používaný proces zvárania. Je vhodný na zváranie v rôznych polohách a môže sa použiť pre hrubé aj tenké úseky. Môže si však vyžadovať viac zručností na dosiahnutie vysokokvalitných zvarov a rýchlosť zvárania je relatívne pomalá.
- Zváranie oblúka plynu (GMAW): GMAW je rýchly a efektívny proces zvárania. Na ochranu zvaru pred oxidáciou používa nepretržitú drôtovú elektródu a tieniaci plyn. Tento proces je vhodný na výrobu vysokej objemu a môže produkovať zvary s vysokým obsahom kvality s dobrým vzhľadom.
- Ponotý oblúkový zváranie (píla): Píla je proces zvárania s vysokým obsahom produktivity, ktorý sa bežne používa na zváranie hrubých sekcií. Používa granulárny tok na pokrytie zvaru, ktorý poskytuje vynikajúcu ochranu pred oxidáciou a vytvára vysokokvalitné, hlboké penetračné zvary.
Zváracie parametre
Správne parametre zvárania sú nevyhnutné na dosiahnutie tesných zváraných kĺbov. Medzi hlavné parametre zvárania patrí zvárací prúd, napätie, rýchlosť zvárania a priemer elektród. Tieto parametre je potrebné starostlivo upraviť podľa hrúbky dutých rezov EN 10210, procesu zvárania a typu použitej elektródy.
- Zváračský prúd: Zvárací prúd ovplyvňuje vstup tepla a prenikanie zvaru. Príliš nízky prúd môže mať za následok neúplnú fúziu, zatiaľ čo príliš vysoký prúd môže spôsobiť nadmerné topenie a skreslenie.
- Napätie: Napätie ovplyvňuje dĺžku oblúka a stabilitu oblúka zvárania. Na udržanie stabilného oblúka a zabezpečenie dobrej kvality zvaru je potrebné správne nastavenie napätia.
- Zváranie: Rýchlosť zvárania určuje množstvo tepelného vstupu na jednotku dĺžky zvaru. Aj rýchla rýchlosť zvárania môže viesť k nedostatočnej fúzii, zatiaľ čo aj pomalá rýchlosť môže spôsobiť nadmerný vstup a skreslenie tepla.
- Priemer elektród: Priemer elektródy sa vyberie na základe hrúbky zvárania materiálu. Väčší priemer elektród sa môže použiť pre hrubšie úseky, zatiaľ čo menší priemer je vhodný pre tenšie úseky.
Kontrola kvality počas zvárania
Počas procesu zvárania by sa mali vykonať prísne opatrenia na kontrolu kvality, aby sa zabezpečila tesnosť zváraných kĺbov. Vizuálna kontrola je prvým krokom v kontrole kvality. Zvárač by mal skontrolovať vzhľad zvaru, či nie je viditeľné defekty, ako sú trhliny, pórovitosť alebo nedostatok fúzie.
Non -deštruktívne testovanie (NDT) sa môžu použiť aj na detekciu vnútorných defektov vo zváraných kĺboch. Bežné metódy NDT zahŕňajú ultrazvukové testovanie (UT), rádiografické testovanie (RT) a testovanie magnetických častíc (MT). Ultrazvukové testovanie sa používa na detekciu vnútorných nedostatkov, ako sú trhliny a nedostatok fúzie. Rádiografické testovanie môže poskytnúť podrobný obraz vnútornej štruktúry zvaru, čo umožňuje detekciu malých defektov. Testovanie magnetických častíc je vhodné na detekciu povrchových a blízkych povrchových defektov vo feromagnetických materiáloch.
Post - Ošetrenie zvaru
Po zváraní je na zlepšenie kvality a tesnosti zváraných kĺbov potrebné ošetrenie zvare. Tepelné spracovanie je bežnou metódou ošetrenia zvare. Môže zmierniť zvyškové napätia vo zvaru, zlepšiť mechanické vlastnosti zvarného kovu a znížiť riziko praskania.
Stres - zmiernenie tepelného spracovania zahŕňa zahrievanie zváranej štruktúry na špecifickú teplotu a držanie ju na určité časové obdobie pred jej pomalým ochladením. Tento proces pomáha znižovať vnútorné napätia spôsobené procesom zvárania, ktorý môže zlepšiť dlhodobý výkon zváraných kĺbov.
Porovnanie s inými výrobkami
Na trhu s dutými sekciami sú k dispozícii ďalšie normy a výrobky, napríkladEn 10219 duté sekcieaAPI 5L PSL1 X52 Line Rúrka. Aj keď tieto výrobky majú tiež svoje vlastné aplikácie a výhody, Dutlow Sections EN 10210 sú špeciálne navrhnuté pre štrukturálne aplikácie. Zameranie na dosiahnutie tesných zváraných kĺbov v sekciách EN 10210 je splniť vysoké požiadavky na pevnosť a trvanlivosť štrukturálnych projektov.
V porovnaní s EN 10219 dutými rezmi, ktoré sú vhodnejšie pre aplikácie vytvorené za studena, sú sekcie EN 10210 horúce - hotové, čo poskytuje lepšie mechanické vlastnosti na zváranie a štrukturálne použitie. Potrubie API 5L PSL1 X52 Line sa používa hlavne na prepravu ropy a plynu a jeho požiadavky na zváranie sa viac zameriavajú na tlak - odpor a netesnosť - dôkazné vlastnosti v potrubnom systéme.

Záver
Zabezpečenie tesnosti zváraných kĺbov v dutých úsekoch EN 10210 si vyžaduje komplexný prístup, vrátane správneho výberu materiálu, prípravy povrchu, výberu procesu zvárania, kontroly parametrov zvárania, regulácie kvality počas zvárania a ošetrenia zvare. Dodržiavaním týchto stratégií môžeme produkovať vysoké kvalitné zvárané kĺby, ktoré spĺňajú prísne požiadavky rôznych aplikácií.

Ako dodávateľ EN 10210 Hollow Sections som zaviazaný poskytovať našim zákazníkom vysokokvalitné výrobky a technickú podporu. Ak vás zaujíma naše časti dutého sekcie EN 10210 alebo máte akékoľvek otázky týkajúce sa zvárania a zabezpečenia tesnosti zváraných kĺbov, neváhajte nás kontaktovať kvôli obstarávaniu a ďalším diskusiám.

Odkazy
- Európsky výbor pre štandardizáciu. (2006). EN 10210 - 1: 2006, Horúce hotové štrukturálne duté úseky non - zliatiny a jemných obilia - časť 1: TECHNICKÉ PODMIENKY DODÁVKY.
- Americká spoločnosť pre nedeštruktívne testovanie. (2019). Príručka nedeštruktívnej testovania, zväzok 7: Kontrola zvárania.
- Výbor pre zváranie. (2018). Príručka zvárania, zväzok 2: Procesy zvárania.