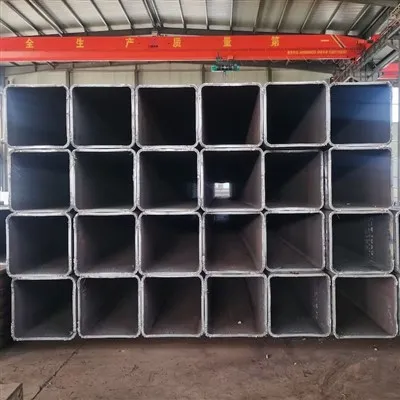
Rúry zvárané elektrickým odporom v ohybe (ERW) sú bežným, ale kritickým procesom v rôznych odvetviach, ako je stavebníctvo, výroba a rozvoj infraštruktúry. Ako dodávateľ rúr ERW chápem dôležitosť zabezpečenia toho, aby sa tento proces ohýbania vykonával bezpečne, aby sa predišlo akýmkoľvek potenciálnym rizikám a zachovala sa kvalita rúr. V tomto blogu sa podelím o niekoľko kľúčových poznatkov o tom, ako bezpečne ohýbať rúry ERW.
Pochopenie ERW Pipes
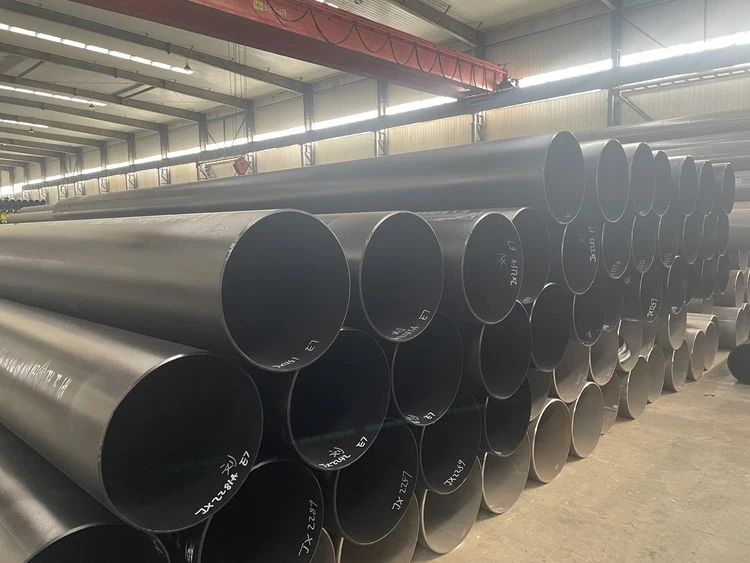
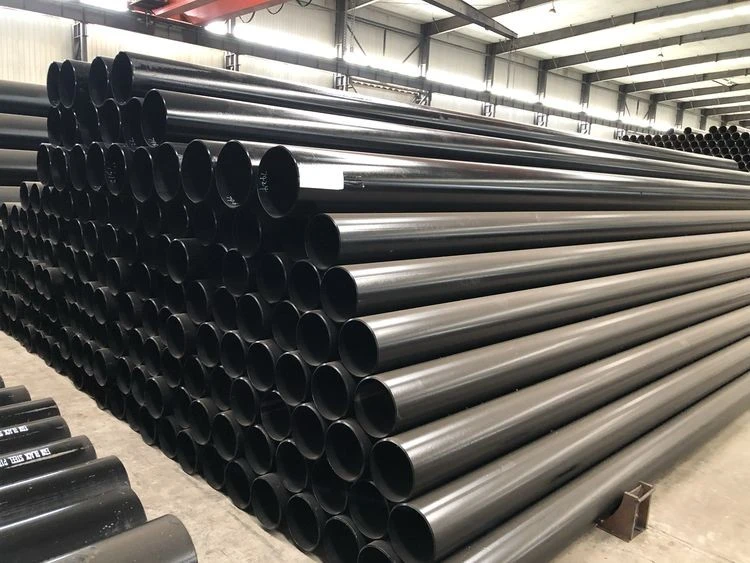
Predtým, ako sa ponoríte do procesu ohýbania, je nevyhnutné mať základné znalosti o rúrach ERW. Rúry ERW sa vyrábajú valcovaním kovových pásov a následným zváraním okrajov dohromady pomocou elektrického prúdu. Tieto rúry sú široko používané kvôli ich nákladovej efektívnosti, dobrej pevnosti a dostupnosti v rôznych veľkostiach a špecifikáciách. Naša spoločnosť ponúka naprEN10219 LEŠENSKÁ RÚRA,Rúry ASTM A672 EFW, aOCEĽOVÁ RÚRA ASTM A53 GR.B ERW, každý navrhnutý tak, aby spĺňal špecifické požiadavky odvetvia.
Predohýbacie prípravky
Kontrola materiálu
Prvým krokom bezpečného ohýbania rúr je dôkladná kontrola rúr ERW. Skontrolujte akékoľvek viditeľné známky poškodenia, ako sú praskliny, preliačiny alebo korózia. Tieto defekty môžu oslabiť štruktúru rúry a spôsobiť jej zlyhanie počas procesu ohýbania. Použite vhodné meracie nástroje, aby ste sa uistili, že priemer potrubia, hrúbka steny a dĺžka spĺňajú požadované špecifikácie. Akákoľvek odchýlka od normy môže ovplyvniť výsledok ohýbania.
Výber správnej metódy ohýbania
Existuje niekoľko spôsobov ohýbania rúr ERW vrátane ohýbania za studena a ohýbania za tepla. Ohýbanie za studena sa zvyčajne používa pre rúry s menším priemerom a vtedy, keď je polomer ohybu relatívne veľký. Je to nákladovo efektívna metóda, ktorá nevyžaduje zahrievanie potrubia. Na druhej strane ohýbanie za tepla je vhodné pre rúry s väčším priemerom alebo keď je potrebný malý polomer ohybu. Zahrievanie potrubia ho robí tvárnejším, čím sa znižuje riziko prasknutia.
Výber vhodného ohýbacieho zariadenia
Výber ohýbacieho zariadenia závisí od spôsobu ohýbania a špecifikácií rúry. Na ohýbanie za studena môžete použiť ručné ohýbačky rúr pre projekty malého rozsahu alebo hydraulické ohýbačky rúr pre operácie väčšieho rozsahu. Hydraulické ohýbačky ponúkajú presnejšie ovládanie a zvládnu aj hrubšie - obmurované rúry. Pokiaľ ide o ohýbanie za tepla, bežne sa používajú indukčné ohýbačky. Tieto stroje ohrievajú potrubie lokálne pomocou elektromagnetickej indukcie, čo umožňuje presné a efektívne ohýbanie.
Ohýbanie rúr ERW za studena
Postup krok za krokom
- Označenie zákruty: Na označenie presného miesta požadovaného ohybu na potrubí použite krajčírsky meter a značku. To zaisťuje presnosť v procese ohýbania.
- Zabezpečenie potrubia: Rúru vložte do ohýbacieho zariadenia a pevne ju zaistite. Uistite sa, že je rúra správne zarovnaná, aby ste zabránili akémukoľvek nesprávnemu vyrovnaniu počas ohýbania.
- Aplikovanie tlaku: Pomaly aplikujte tlak na potrubie pomocou ohýbacieho zariadenia. Pri ručných ohýbačkách používajte stabilnú a rovnomernú silu. Pri hydraulických ohýbačkách sa riaďte pokynmi výrobcu pre nastavenie tlaku.
- Monitorovanie zákruty: Neustále sledujte uhol ohybu pomocou uhlomeru alebo uhlomeru. Po dosiahnutí požadovaného uhla ohybu prestaňte vyvíjať tlak.
Bezpečnostné opatrenia
- Noste ochranné vybavenie: Vždy noste ochranné okuliare, rukavice a vhodný odev, aby ste sa chránili pred odletujúcimi úlomkami alebo ostrými hranami.
- Pravidelne kontrolujte ohýbacie zariadenie: Skontrolujte, či ohýbacie zariadenie nevykazuje známky opotrebovania, ako sú uvoľnené časti alebo poškodené hydraulické hadice. Okamžite vymeňte všetky chybné komponenty.
- Vyhnite sa nadmernému ohýbaniu: Prílišné ohýbanie potrubia môže spôsobiť jeho prasknutie alebo deformáciu. Maximálny povolený uhol ohybu nájdete v špecifikáciách výrobcu potrubia.
Ohýbanie rúr ERW za tepla
Postup krok za krokom
- Predhrievanie potrubia: Použite indukčnú ohýbačku alebo pec na zahriatie rúry na vhodnú teplotu. Teplota ohrevu závisí od materiálu rúry a požadovaného polomeru ohybu.
- Označenie a zabezpečenie potrubia: Podobne ako pri ohýbaní za studena označte miesto ohybu na vyhrievanej rúre a zaistite ju v ohýbacom zariadení.
- Ohýbanie potrubia: Keď rúra dosiahne požadovanú teplotu, pomaly ju začnite ohýbať pomocou ohýbacieho zariadenia. Ovládajte rýchlosť ohýbania, aby ste zaistili hladký a rovnomerný ohyb.
- Chladenie potrubia: Po dokončení ohybu nechajte potrubie pomaly vychladnúť. Rýchle ochladenie môže spôsobiť vnútorné pnutie v potrubí, čo vedie k praskaniu.
Bezpečnostné opatrenia
- Tepelná ochrana: Noste tepelne odolné rukavice, tvárové štíty a ochranný odev, aby ste sa chránili pred vysokými teplotami.
- Vetranie: Zabezpečte správne vetranie v oblasti ohýbania, aby ste odstránili všetky výpary alebo plyny vznikajúce počas procesu zahrievania.
- Požiarna prevencia: Majte k dispozícii hasiace zariadenie pre prípad náhodného požiaru.
Kontrola po ohybe
Kontrola zákruty
Po ohnutí rúry ERW dôkladne skontrolujte oblasť ohybu. Skontrolujte, či na stene potrubia nie sú praskliny, záhyby alebo stenčenie. Na zistenie akýchkoľvek vnútorných defektov používajte nedeštruktívne testovacie metódy, ako je ultrazvukové testovanie alebo testovanie magnetickými časticami.
Kontroly kvality
Zmerajte uhol ohybu, polomer ohybu a hrúbku steny rúry, aby ste sa uistili, že spĺňajú požadované špecifikácie. Porovnajte merania s konštrukčnými požiadavkami a vykonajte potrebné úpravy.
Dôležitosť bezpečnosti pri ohýbaní rúr
Bezpečné ohýbanie rúr nielen chráni pracovníkov pred možnými zraneniami, ale zabezpečuje aj kvalitu a výkon ohýbaných rúr. Chybné ohyby môžu viesť k poruchám konštrukcie v konečnej aplikácii, čo môže mať vážne následky. Dodržiavaním správnych bezpečnostných postupov môžeme minimalizovať riziko nehôd a vyrábať vysokokvalitné ohýbané rúry ERW.
Záver
Bezpečné ohýbanie rúr ERW si vyžaduje kombináciu správnej prípravy pred ohýbaním, vhodných metód a zariadení ohýbania a prísnych bezpečnostných opatrení. Ako dodávateľ rúr ERW sa zaväzujeme poskytovať vysokokvalitné rúry a ponúkať technickú podporu našim zákazníkom. Či už ste v núdziEN10219 LEŠENSKÁ RÚRA,Rúry ASTM A672 EFW, aleboOCEĽOVÁ RÚRA ASTM A53 GR.B ERW, môžeme vám pomôcť pri určovaní najlepších postupov ohýbania pre vaše špecifické potreby. Ak máte akékoľvek otázky týkajúce sa ohýbania rúr alebo by ste chceli prediskutovať svoje požiadavky na obstarávanie, neváhajte nás kontaktovať.
Referencie
- Miller, David. Technológia výroby rúr a zvárania. Elsevier, 2018.
- Smith, John. Príručka o procese ohýbania rúr. McGraw – Hill, 2020.