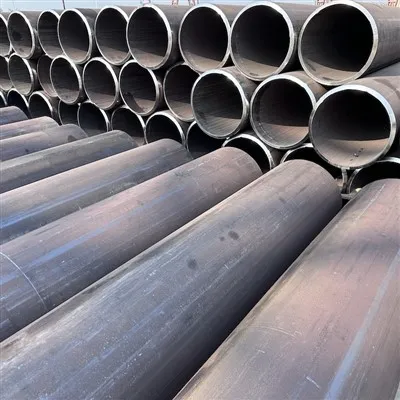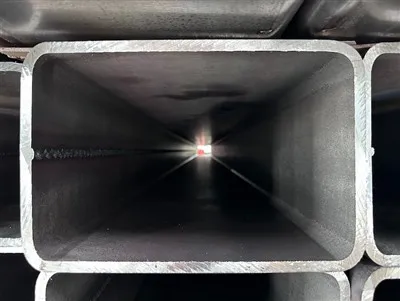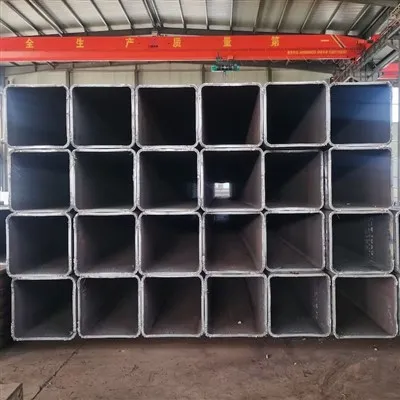
Oceľové pozinkované potrubieje jedným z najpoužívanejších potrubných- produktov odolných voči korózii v stavebníctve, zásobovaní vodou, poľnohospodárstve a priemyselnej výrobe. Pojem „galvanizovaný“ sa vzťahuje na zinkový povlak aplikovaný na oceľ - proces pomenovaný po talianskom vedcovi z 18.-storočia Luigim Galvanim, ktorého raná práca o elektrických reakciách v kovoch nakoniec dala základ širšej oblasti elektrochémie, ktorá je základom toho, ako zinok dnes chráni oceľ. Napriek tomu, že názov pochádza z elektrotechniky, väčšina galvanizovaných rúr na trhu je pokrytá čisto tepelným procesom - ponorením do horúceho- ponoru - a nie elektrickým procesom, čo je častý problém, ktorý stojí za to včas vyriešiť.


Táto príručka obsahuje informácie o tom, ako sa v skutočnosti vyrába galvanizovaná oceľová rúra, o skutočných rozdieloch medzi metódami predávanými pod týmto názvom, o normách, ktorými sa riadi kvalita, a o tom, čo je potrebné skontrolovať pred objednaním produktu - napísaného pre kupujúcich, ktorí potrebujú viac než len marketingový popis predtým, ako sa zaviažu k objednávke.
Ako zinok chráni oceľ: Základný mechanizmus
Zinok chráni oceľ dvoma odlišnými spôsobmi a pochopenie oboch vysvetľuje, prečo galvanizované rúry fungujú tak, ako fungujú v teréne.
Ochranná bariéra:zinková vrstva fyzicky oddeľuje oceľ od vlhkosti, kyslíka a korozívnych prvkov v prostredí, rovnako ako akýkoľvek povlak.
Obetná (katodická) ochrana:toto je časť jedinečná pre zinok. Zinok je elektrochemicky reaktívnejší ako oceľ, takže ak je povlak poškriabaný alebo poškodený a obnažená oceľ je odkrytá, okolitý zinok prednostne koroduje a pokračuje v ochrane odkrytej ocele, kým sa nespotrebuje blízky zinok. To je dôvod, prečo galvanizované potrubie s menšími povrchovými škrabancami nehrdzavie hneď pri poškriabaní -, čo je významná praktická výhoda v porovnaní s nátermi, ktoré poskytujú iba bariérovú ochranu, ako je väčšina farieb, ktoré po porušení neposkytujú žiadnu ochranu.


Ako sa v skutočnosti vykonáva žiarové-zinkovanie ponorom, krok za krokom
Pochopenie procesu pomáha vysvetliť, prečo sa kvalita medzi dodávateľmi líši a čo v skutočnosti určuje dobrý náter oproti zlému.
- Odmasťovanie.Potrubie sa čistí v kúpeli so žieravinou alebo čistiacim prostriedkom, aby sa odstránil olej, mastnota a špina z dielne, ktorá zostala po tvarovaní a zváraní.
- Kyslé morenie.Potrubie sa ponorí do kúpeľa so zriedenou kyselinou (zvyčajne kyselina chlorovodíková), aby sa odstránili okoviny a povrchová hrdza až na holú, reaktívnu oceľ. Neúplné morenie je jednou z najčastejších príčin zlej priľnavosti náteru.
- Fluxovanie.Tavidlový kúpeľ zinku a amónneho chloridu odstraňuje všetok zvyšný oxidový film a zabraňuje re-oxidácii ocele v chvíľach pred vstupom do zinku.
- Galvanizácia (ponorenie).Potrubie sa spustí do kotla s roztaveným zinkom pri teplote približne 450 stupňov. Železo ocele reaguje so zinkom a vytvára sériu intermetalických vrstiev zinku{2}}železa, pričom vrstva v podstate čistého zinku tuhne na vrchu, keď sa rúra vyťahuje.
- Chladenie / kalenie.Potrubie sa ochladzuje, často ochladzovaním vodou, čo tiež pomáha zastaviť ďalší rast zliatiny, keď sa vytvorí požadovaná štruktúra povlaku.
- Inšpekcia.Hrúbka povlaku, priľnavosť a povrchová úprava sú kontrolované - bežne magnetickým hrúbkomerom a niekedy testom síranu meďnatého (Preece) na kontinuitu povlaku - pred uvoľnením rúry na odoslanie.

Každý z týchto krokov je potenciálnym bodom zlyhania, ak sa ponáhľate. Napríklad rúra, ktorá preskočí primeranú dobu morenia, môže vyjsť zo zinkového kúpeľa ako pokrytá, pričom má slabú spodnú priľnavosť, ktorá sa neskôr prejaví ako odlupovanie alebo odlupovanie v prevádzke -, čo je presne dôvod, prečo samotná hrúbka povlaku nepredstavuje úplný obraz kvality; Rovnako dôležité sú záznamy o priľnavosti a príprave povrchu.
Tri produkty bežne predávané ako „galvanizované rúry“
To je miesto, kde sa kupujúci najčastejšie mýlia, pretože tri skutočne odlišné procesy sa predávajú pod podobnými názvami.
1. Žiarovo-pozinkované ponorením(Po zhotovení)
Najprv sa vytvaruje a zvarí rúra, potom sa celá hotová rúra ponorí do kotla s roztaveným zinkom pri teplote približne 450 stupňov (842 stupňov F). Zinok reaguje so železom v oceli a vytvára sériu vrstiev zinku-železnej zliatiny, na ktorých je navrchu vrstva relatívne čistého zinku -, ktorá je skôr skutočným metalurgickým spojivom než povrchovým filmom. Pretože celá rúra, vrátane zvarového švu, odrezaných koncov a akejkoľvek zložitej geometrie, prechádza kúpeľom spoločne, pokrytie je úplné a rovnomerné, vrátane oblastí, kde povlak aplikovaný pred výrobou nemohol dosiahnuť tak efektívne.
Typická hrúbka povlaku po-výrobe žiarovým{1}}zinkovaním ponorom sa bežne pohybuje v rozmedzí 55 – 100+ mikrónov v závislosti od hrúbky ocele a platnej normy, pričom medzinárodné normy, ako je ISO 1461, stanovujú minimálny priemer 85 mikrónov pre oceľové profily hrubšie ako 6 mm.
2. Vopred-galvanizované(Nepretržitá linka / mlyn pozinkovaný)
Oceľový pás alebo plech sa najskôr galvanizuje -, zvyčajne ich prechodom cez kontinuálnu žiaru{1}}ponornú alebo elektrogalvanizačnú linku pri vysokej rýchlosti - a potom sa rozreže, zvalcuje- a potom sa zvarí do rúry. Povlak je tenší (zvyčajne v rozsahu 12–50 mikrónov) a čo je kritické, zvarový šev sa vytvorí po galvanizácii, takže oblasť zvaru stratí zinkový povlak počas zvárania, pokiaľ nie je samostatne upravovaná.
3. Elektro-galvanizované
Zinok sa nanáša skôr galvanickým procesom než tepelným ponorením, čím sa vytvorí tenký, hladký, rovnomerný povlak -, ktorý je vo všeobecnosti najtenší z troch spôsobov. Vyberá sa tam, kde na vzhľade a presnom ovládaní tenkých vrstiev záleží viac ako na maximálnej odolnosti voči korózii, ako sú vnútorné komponenty, kryty spotrebičov a niektoré automobilové diely. Málokedy je tou správnou voľbou pre zakopané, ponorené alebo dlhodobé-potrubné aplikácie.
Rýchle porovnanie
| Faktor | Horúci-dip (po výrobe) | Pred-galvanizované (frézované/kontinuálne) | Elektro-galvanizované |
|---|---|---|---|
| Hrúbka náteru (typická) | ~55–100+ mikrónov | ~12-50 mikrónov | Vo všeobecnosti pod 25 mikrónov |
| Pokrytie zvarových švov | Po zvarení s úplným - povlakom | Znížené/chýbajúce, pokiaľ nie sú opravené | Závisí od toho, kedy sa aplikuje |
| Riadiaci štandardný príklad | ASTM A123, ISO 1461 | ASTM A653 alebo špecifická{1}}špecifikácia mlyna | ASTM B633 alebo podobne |
| Typické najlepšie použitie | Vonkajšie, zakopané, konštrukčné, vodovodné/plynové potrubie | Vnútorné vedenie, ľahká konštrukcia, použitie{0}}poháňané vzhľadom | Interiérové komponenty, dekoratívne alebo ľahké{0}}diely |
| Relatívna cena | Vyššie | Nižšia | Najnižšia |
Normy, ktoré sa riadia pozinkovanými oceľovými rúrami
Kupujúci by mali vedieť, na ktorý štandard sa v skutočnosti odkazuje, pretože samotný „galvanizovaný“ nie je špecifikáciou:
- ASTM A53- pokrýva čierne a žiarovo pozinkované bezšvíkové a zvárané (ERW) oceľové rúry-pre mechanické a tlakové aplikácie; galvanizácia pod A53 musí spĺňať požiadavky na povrchovú úpravu ASTM A123.
- ASTM A123/A123M- všeobecná špecifikácia pre zinkové (žiarovo-pozinkované) povlaky na železných a oceľových výrobkoch, na ktoré sa odvolávajú mnohé ďalšie normy pre rúry týkajúce sa hrúbky a kvality povlaku.
- ISO 1461- medzinárodný ekvivalent, ktorý sa bežne používa mimo Severnej Ameriky a určuje minimálnu hrúbku povlaku podľa hrúbky oceľového profilu.
- ASTM A653- upravuje súvislý žiarovo{1}}pozinkovaný (a galvanicky žíhaný) oceľový plech, ktorý sa vzťahuje na pred-pozinkované rúry vyrobené z potiahnutého pásu.
- BS EN 10240 / EN 10255- Európske normy týkajúce sa ochranných povlakov na oceľových rúrach a ľahkých{1}}rúrkach na závitovanie a zváranie.
Aplikácie podľa priemyslu
Dodávka vody a inštalatérske práce:galvanizované potrubie bolo historicky štandardom pre bytové vodovody; zatiaľ čo medené a plastové potrubia (PEX, PVC) ho vo veľkej miere nahradili v novej bytovej výstavbe na mnohých trhoch, galvanizované potrubie zostáva bežné v poľnohospodárskych vodovodných systémoch, zavlažovaní a niektorých komunálnych infraštruktúrach.
Konštrukcia a konštrukcia:lešenia, zábradlia, oplotenia a konštrukčné rámy často používajú galvanizované rúry na odolnosť proti korózii bez nákladov na nehrdzavejúcu oceľ.
Preprava ropy, plynu a priemyselných tekutín:galvanizované potrubie sa používa na nižší-tlak a menej korozívne služby; vyššie-tlakové alebo kyslé-prenosové vedenia zvyčajne používajú FBE- alebo viacvrstvové{5}}potrubie LSAW alebo ERW s povlakom LSAW alebo ERW, keďže galvanizácia nie je vo všeobecnosti navrhnutá ani testovaná na kompatibilitu so systémami katódovej ochrany potrubia uloženými v zemi, ako sú špecifické povlaky-potrubia.
Poľnohospodárstvo:rámovanie skleníkov, oplotenie a zavlažovacie potrubie bežne špecifikujú galvanizované potrubie pre jeho rovnováhu medzi cenou a vonkajšou odolnosťou.
Protipožiarne systémy:galvanizované potrubie sa používa v niektorých sprinklerových a protipožiarnych potrubiach, najmä v suchých systémoch, kde stojatá voda a riziko korózie v priebehu času sú problémom dizajnu.
Výhody a obmedzenia
Výhody:
- Obetavá ochrana funguje aj po menšom poškodení náteru, na rozdiel od väčšiny farieb
- Relatívne nízke náklady v porovnaní s nehrdzavejúcou oceľou alebo špeciálnymi nátermi
- Dlhoročné skúsenosti a široká štandardizácia (ASTM, ISO, EN) naprieč trhmi
- Vhodné pre širokú škálu atmosférických a mierne{0}}až{1}}stredne korozívnych prostredí
Obmedzenia, o ktorých sa oplatí hovoriť vopred:
- Životnosť náteru je konečná a úmerná hrúbke -, nie je to trvalé riešenie v agresívnom prostredí (zóny postriekania morom, pôda s vysokým-chloridom, silné kyseliny/zásady)
- Zváranie alebo rezanie v teréne odstraňuje zinok lokálne a vyžaduje{0}}retuš (zmes na zinkovanie za studena alebo pokovovanie), aby sa obnovila ochrana na danom mieste
- Zinkové nátery môžu nepriaznivo reagovať s určitými receptúrami betónu (čerstvý betón) a kompatibilitu s niektorými chemickými prostrediami - je potrebné skontrolovať kvôli neobvyklým prevádzkovým podmienkam
- Vo všeobecnosti sa neodporúča pre systémy pitnej vody v niektorých jurisdikciách kvôli historickým obavám o olovenú spájku a rúrkové-zložky spojov používané so staršími galvanizovanými vodovodnými systémami - moderné bezolovnaté-inštalácie znižujú tieto obavy, ale mali by ste skontrolovať miestne inštalatérske predpisy
Ako sa v skutočnosti testuje kvalita náteru
Pri overovaní kvality pozinkovaného potrubia sú najdôležitejšie tri kontroly a kupujúci môžu primerane požadovať záznamy pre každú z nich:
Testovanie hrúbky.Magnetické hrúbkomery sú najbežnejšou metódou poľa a frézovania, pričom odčítajú viacnásobné údaje po obvode rúry a pozdĺž jej dĺžky, pretože hrúbka povlaku je zriedka dokonale rovnomerná. Normy špecifikujú minimálny priemer aj minimálnu jedinú -odčítanú hodnotu, takže dodávateľ by mal byť schopný poskytnúť oboje, nielen priemer.
Testovanie adhézie.Jednoduchý štandardný test zahŕňa úder kladivom na povlak alebo jeho vystavenie kontrolovanému ohybu; správne spojený povlak sa neodlupuje ani neodlupuje od základnej ocele. Nedostatočné morenie alebo tavenie počas výroby je najčastejšou hlavnou príčinou porúch priľnavosti.
Kontinuita povlaku (Preeceov test/test síranom meďnatým).Na povrch sa aplikuje roztok síranu meďnatého; holá alebo tenko potiahnutá oceľ reaguje a mení farbu na med, zatiaľ čo správne potiahnutý zinok nereaguje, takže je to jednoduchý spôsob, ako zistiť dierky alebo tenké miesta, ktoré by samotné meranie hrúbky medzi bodmi merania mohlo prehliadnuť.
Sprievodca nákupom: Čo si overiť pred objednávkou
- Potvrďte, ktorú z troch metód galvanizácie skutočne uvádzate.Opýtajte sa priamo, či je potrubie galvanizované po výrobe (úplné ponorenie do horúceho-dipu) alebo či je vyrobené z pred-pozinkovaného pásu. Táto jediná otázka neskôr vyrieši väčšinu sporov o kvalite náteru.
- Požiadajte o konkrétnu riadiacu normu, nielen o slovo „galvanizované“.ASTM A123, ISO 1461 a A653 definujú inú minimálnu hrúbku a skúšobné metódy - získajú normu uvedenú písomne v objednávke.
- Požiadajte o údaje o skutočnej hrúbke náteru alebo o hmotnosti náteru, nie všeobecné vyhlásenie o súlade. Renomovaní dodávatelia môžu poskytnúť výsledky testovania na magnetickom hrúbkomere alebo hmotnosti náteru (hmotnosť-na-plochu).
- Prispôsobte triedu náteru vášmu skutočnému prostrediu expozície.Náter vhodný pre suché vnútorné rozvody nie je nevyhnutne vhodný pre zakopané alebo pobrežné vonkajšie prevádzky - skôr diskutujte o svojom konkrétnom prostredí, než akceptujte všeobecnú „galvanizovanú“ špecifikáciu.
- Vyjasnite ochranu zvarových švov, najmä pre pred-pozinkované rúry. Ak šev nebol po zváraní opravený, je to dlhé, súvislé slabé miesto, ktoré vedie po celej dĺžke potrubia.
- Naplánujte si ochranu zvarov v teréne a{0}}koncovej ochrany vo svojom rozpočte na inštaláciu.Je to rutinné, nie voliteľné a malo by sa to naplánovať a nie objavovať ako prekvapivé náklady po inštalácii.
- Skontrolujte kompatibilitu s vami určenou kvapalinou alebo prostredím, najmä pre čokoľvek iné, než je štandardná voda, vzduch alebo mierna atmosféra -, niektoré chemikálie a kontakt s čerstvým betónom sú známymi problémovými oblasťami pre zinkové nátery.