Definitívny sprievodca oceľovými rúrami LSAW s ťažkými stenami: inžinierstvo, výroba a technický výber
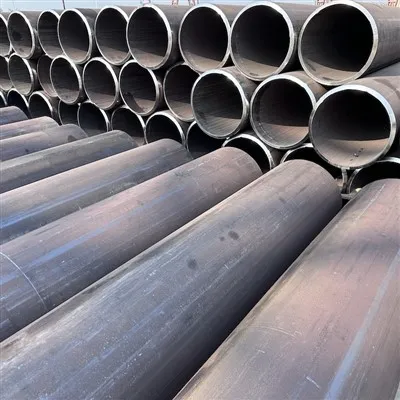
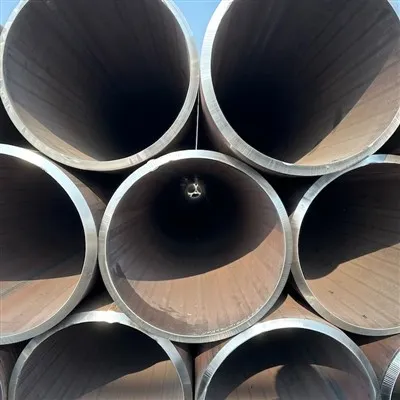
V modernom rozvoji energetiky na mori, v-inžinierstve plynovodov a ťažkej civilnej výstavbe často dosahujú štandardné riešenia oceľových potrubí svoje fyzické hranice. Keď prevádzkové prostredie vyžaduje extrémnu odolnosť voči vnútornému tlaku na klzu, silnému vonkajšiemu hydrostatickému drveniu a drsným korozívnym prvkom, ako je sírovodík (H2S), Oceľové rúry zvárané pozdĺžnym ponorným oblúkom (LSAW).-globálne označené akoSAWL-predstavujú zlatý štandard konštrukčného a potrubného inžinierstva.
Vyrobené pomocou presných metód tvárnenia za studena JCOE alebo UOE-v kombinácii s viac-drôtovým obojstranným{2}} zváraním pod tavivom,Rúry LSAWponúkajú bezkonkurenčné možnosti hrúbky steny (až 50 mm+ alebo 2,0"+) a veľké vonkajšie priemery (v rozmedzí od 16" do 60"+). Táto komplexná príručka zahŕňa kritické výrobné procesy, kľúčové technické špecifikácie, protokoly kontroly kvality a strategické rámce obstarávania potrebné na výber ideálnej rúry LSAW pre projekty s vysokým-zásahom.
Základná výrobná mechanika: JCOE vs. UOE technológia
Štrukturálna integrita a rozmerová konzistencia rúry LSAW úplne závisia od presnosti jej procesu tvárnenia za studena-. Pochopenie toho, ako sa oceľový plech premieňa na ťažký-valec, vysvetľuje, prečo LSAW ponúka vynikajúce rozloženie napätia v porovnaní s inými metódami zvárania.

Proces JCOE (The Industry Workhorse)
JCOE je najflexibilnejšia a najrozšírenejšia metóda výroby ťažkých-stenových rúr LSAW:
- Frézovanie hrán a pred{0}}ohýbanie (krimpovanie):Dosky z uhlíkovej ocele s vysokou-pevnosťou tepelne{1}}mechanicky kontrolovaným spracovaním (TMCP) sú 100 % ultrazvukovo testované na vnútorné laminácie. Okraje dosky sú potom vyfrézované s presnými uhlami skosenia a zvlnené hydraulickými valcami, aby zodpovedali cieľovému polomeru rúry.
- Postupné-stlačenie{1}}krokov:Ťažký-hydraulický lis postupne tvaruje zvlnenú platňu do tvaru a"J"tvar, potom a"C"tvar a nakoniec otvor"O"tvar. Táto metóda postupného tvárnenia za studena-zaisťuje rovnomerné rozloženie napätia v rámci ultra-hrubých platnových profilov bez vytvárania nadmerného lokálneho napätia.
- Nepretržité obojstranné{0}}zváranie pod tavivom (SAW):Otvorený šev sa zvára lepením-pod ochranným plynom, po ktorom nasleduje vysokoprúdové, viac{2}}drôtové zváranie pod tavivom na vnútorný priemer (ID) a vonkajší priemer (OD). Tým sa dosahujú zvary s hlbokým, úplným{4}}penetrovaním s výnimočnou húževnatosťou.
Proces UOE (vysoko{0}}rýchlosť hromadnej výroby)
V prípade rozsiahlych projektov potrubí vyžadujúcich identické veľké{0}}veľkosti potrubí využíva technológia UOE dvoj-krokový hydraulický lisovací systém:
- U-Stlačenie:Doska je vylisovaná do širokého tvaru „U“ jedným ťahom.
- O-Stlačenie:Tvar "U" je uzavretý v kruhovej matrici a lisovaný pod masívnou hydraulickou silou do úplného "O" valca.
- Zatiaľ čo UOE ponúka vyššie výrobné rýchlosti, JCOE poskytuje oveľa väčšiu flexibilitu pre vlastné hrúbky stien, neštandardné vonkajšie priemery a ťažké konštrukčné aplikácie.
Rozhodujúca úloha plnej-dĺžkovej mechanickej expanzie za studena (O-expanzia)
Jedným z najdôležitejších, no často nepochopených krokov pri výrobe rúr LSAW jemechanická expanzia za studena. Po zváraní pod tavivom sa rúra zo surovej ocele podrobuje- vnútornej expanzii po celej dĺžke pomocou segmentovaných hydraulických lisovníc.
Expanzia vytlačí stenu potrubia smerom von približne o 0,8 % až 1,5 % jej pôvodného priemeru, čím sa dosiahnu tri dôležité technické ciele:

- Eliminácia zvyškového stresu:Zváranie a tvárnenie{0}}za studena vytvárajú zložité vnútorné zvyškové napätia. Mechanická expanzia redistribuuje a výrazne znižuje tieto napätia, čím zabraňuje oneskorenému praskaniu a deformácii štruktúry počas rezania alebo zvárania.
- Spevnenie práce a zvýšenie výťažnosti:Riadená plastická deformácia zvyšuje skutočnú medzu klzu ocele prostredníctvom deformačného kalenia, čím poskytuje vyššie bezpečnostné rezervy pod vnútorným tlakom.
- Presné geometrické ladenie:Rozšírenie zaisťuje maximálnu kruhovitosť, prísnu priamosť a presnú geometriu{0}}konca rúry, čo je rozhodujúce pre zníženie „vysoko{1}}lo“ nesúosovosti počas zvárania v poli.
Scenáre inžinierskych aplikácií: Kde je LSAW povinné
Počas elektrického odporového zvárania (ERW) a špirálovito zvárané pod tavivom (SSAW) potrubia majú svoje miesto v prostrediach s nižším-tlakom, o LSAW sa-nedá vyjednávať v štyroch hlavných-aplikačných sektoroch s vysokými následkami:
KRITICKÉ APLIKÁCIE LSAW PIPE:
Deepwater & Offshore Energy Systems: Subsea Risers & Flow-linky / Offshore Jacket Legs / FPSO Process Piping
Vysokotlakové{0}}potrubia a kyslé vedenia: Vysokotlakové-potrubia zemného plynu / mokrý kyslý plyn (H2S) Preprava
Ťažké civilné piliere a štrukturálna infraštruktúra: Pilovanie základov mostného móla / Deepwater Port & Berth Caissons
1. Hlboké podmorské stúpačky a vedenia
Pri ťažbe podmorskej energie musia potrubia znášať masívny vonkajší hydrostatický tlak z hlbín oceánu spolu s dynamickými vlnami. Tenkostenné-rúry sa pod týmito tlakovými silami rýchlo zrútia. Ťažké-rúry LSAW{4}}s-hrúbkou steny-k{7}}priemeru nedosiahnuteľné spoločnosťou ERW-poskytujú štrukturálnu tuhosť potrebnú na zabránenie kolapsu a oválnosti v extrémnych hĺbkach oceánov.
2. Vysoké-pretlakové-kolesové vedenia zemného plynu
Prevádzka pri vysokých prenosových tlakoch vyžaduje rúry s vysokou minimálnou medzou klzu (ako je trieda API 5L X70 alebo X80) a preukázanou lomovou húževnatosťou. Rúry LSAW vyrobené z jemnozrnných, vákuovo{5}}odplynených oceľových plátov TMCP absorbujú vysokú kinetickú energiu, čím zabraňujú rýchlemu šíreniu trhlín na vzdialenosť tisícok kilometrov.
3. Mokrý kyslý plyn (H2S) Služba
Preprava uhľovodíkov obsahujúcich sírovodík (H2S) podrobuje oceľ praskaniu-vodíkom (HIC) a sulfidovému koróznemu praskaniu (SSCC). Rúry LSAW určené naNACE MR0175 / ISO 15156používajte ultra{0}}čistú oceľ s ultra{1}}nízkym obsahom síry (< 0,002 %) a fosforu (<0,012 %) alebo menej, doplnenú úpravou vápnikom na kontrolu tvaru inklúzií.
4. Ťažké konštrukcie a pilotovanie základov
PerEN 10219aEN 10210, konštrukčné duté profily LSAW sa používajú ako nosné-pilóty pre hlbokomorské terminály, diaľničné mostné piliere, základy veterných turbín na mori a{1}}vysokokapacitné podporné stĺpy na letiskách a štadiónoch.
Technické porovnanie: LSAW vs. SSAW vs. bezšvíkové rúry
Výber správneho výrobného procesu rúr si vyžaduje rovnováhu medzi mechanickými požiadavkami a ekonomikou projektu. Nižšie uvedená matica zdôrazňuje kľúčové prevádzkové rozdiely:
| Technický parameter | Heavy Wall LSAW (SAWL) | Bezšvíkové (SML) oceľové potrubie | Špirálová pílová rúrka (SSAW/SAWH) |
|---|---|---|---|
| Výrobná základňa | Samostatná oceľová doska TMCP | Pevná horúca-prepichovaná predliatka | Kontinuálna valcovaná oceľová cievka |
| Maximálny vonkajší priemer | Až 60"+ (1524 mm+) | Obmedzené (zvyčajne menšie alebo rovné 28"/711 mm) | Až 100"+ (2540 mm+) |
| Maximálna hrúbka steny | Ultra{0}}hrubý (50 mm+) | Hrúbka (50 mm – 60 mm) | Stredná (zvyčajne menšia alebo rovná 25,4 mm) |
| Zarovnanie zvarového švu | 1 Jednoduchý rovný šev | Žiadne (bezšvíkové plné telo) | Dlhý špirálový špirálový šev |
| Úroveň zvyškového stresu | Extrémne nízka (príspevok-rozbalený) | Stredná až vysoká | Vysoká (nerozšírená pamäť cievky) |
| Rozmerová presnosť | Vynikajúca kruhovitosť a tolerancie | S výhradou excentricity steny | Spravodlivé (náchylné na ukončenie ovality) |
| Vhodnosť kyslých služieb | Výnimočné (v súlade s NACE) | Výborne | Slabé (zraniteľný špirálový šev) |
| Odolnosť proti kolapsu | Najvyššia trieda (hodnotené na mori) | Vysoká | Mierne |
Pokyny pre špecifikáciu: Požiadavky na kvalitu API 5L PSL1 vs. PSL2
Pri objednávaní potrubia LSAW pre energetické projekty si vyberte medziÚroveň 1 špecifikácie produktu (PSL1)aÚroveň 2 špecifikácie produktu (PSL2)je rozhodujúce pre bezpečnosť a súlad:
POROVNANIE ŠPECIFIKÁCIÍ API 5L:
PSL1: Aplikácia štandardného potrubia:
- Základné chemické limity (C, Mn, P, S)
- Testovanie nárazu Charpy V-Notch (CVN) je voliteľné
- Nie je presadzovaný žiadny maximálny limit medze klzu
- Opravy zvarov na telese potrubia povolené podľa prísnych postupov
PSL2: Oblasti s vysokým{1}}následkom (HCA), Subsea & Sour Gas Service:
- Prísne maximálne limity pre uhlíkový ekvivalent (CE) na zabezpečenie zvárateľnosti
- POVINNÉ testovanie nárazovej húževnatosti CVN (0 stupňov, -20 stupňov alebo -40 stupňov)
- Kryty s vynútenou ťažnosťou a pevnosťou v ťahu, aby sa zabránilo krehkému správaniu
- Opravy zvarov telesa potrubia sú PRÍSNE ZAKÁZANÉ
Ne{0}}deštruktívne testovanie (NDT) a protokoly zabezpečenia kvality
Aby sa zaručili nulové prevádzkové poruchy v kritických prostrediach, každá dĺžka oceľovej rúry LSAW sa pred odoslaním podrobuje prísnym protokolom NDT a deštruktívnym testom:
- 100% automatizované ultrazvukové testovanie (UT):Viackanálové sondy kontrolujú 100 % pozdĺžneho zvarového švu, tepelne -ovplyvnenej zóny (HAZ) a základnej oceľovej platne, aby zistili vnútorné inklúzie, laminácie alebo chýbajúce spojenie.
- Rádiografické testovanie 100 %-v reálnom čase (RT / röntgenové-lúče):Digitálna röntgenová kontrola vyhodnocuje celú dĺžku zvarového švu, pričom overuje nulovú pórovitosť, troskové inklúzie alebo vnútorné defekty zvaru podľa prílohy E API 5L.
- Skúška hydrostatickým tlakom:Každý jednotlivý potrubný spoj je natlakovaný na 100 % špecifikovanej minimálnej medze klzu (SMYS) na minimálnu dobu výdrže 10 sekúnd, aby sa potvrdila integrita hranice mechanického tlaku.
- Deštruktívne laboratórne overenie:
Testovanie ťahu, prieťažnosti a predĺženia na tele potrubia a zvaru.
Test nárazom pod-Charpyho V-zárezom (CVN) (absorpcia 120 Joulov alebo viac pri −20 °C).
Testovanie roztrhnutia pri páde váhou (DWTT) na vyhodnotenie tvárneho-k{1}}krehkému prechodu.
Povinné laboratórne testovanie expozície HIC/SSCC pre zákazky na kyslé služby NACE.
Ochranné povrchové nátery a hodnota{0}}Pridaná povrchová úprava
Na ochranu ťažkých-stenových rúr LSAW pred drsnou podzemnou, podmorskou alebo atmosférickou koróziou sa vo výrobe-vyžadujú ochranné nátery:
Trojvrstvový polyetylén (3LPE):Obsahuje epoxidový (FBE) základný náter s vysokou{0}}adhéznou fúziou-, prechodné kopolymérne lepidlo a vonkajšiu polyetylénovú ochrannú vrstvu. Ideálne pre zakopané terénne-trate prevádzkované až do 80 °C.
Trojvrstvový polypropylén (3LPP):Ponúka vynikajúcu odolnosť proti nárazu a mechanickú húževnatosť pre vysokoteplotné -potrubia (až do 110 °C) a hlbokomorské podmorské inštalácie.
Fusion-lepený epoxid (FBE a dvojvrstvový{1}}FBE):Elektrostaticky aplikovaný tepelne{0}}vytvrdený práškový náter, ktorý poskytuje vynikajúcu pevnosť spoja a odolnosť proti katodickému roztrhnutiu.
Vnútorná tekutá epoxidová podšívka:Hladký vnútorný náter, ktorý znižuje povrchové hydraulické trenie, zvyšuje priepustnosť kvapaliny a zabraňuje hromadeniu vnútornej korózie.


Strategický kontrolný zoznam B2B obstarávania pre potrubia LSAW
Pri príprave žiadosti o cenovú ponuku (RFQ) na oceľové rúry LSAW by inžinierske a obstarávacie tímy mali poskytnúť nasledujúce presné parametre, aby sa predišlo oneskoreniam vo výrobe:
- Riadiaca špecifikácia a trieda:Uveďte presné normy (napr.API 5L PSL2 Grade X70N/M, EN 10219 S355J2H, aleboASTM A252 Trieda 3). Zadajte požiadavky na kyslé služby (NACE MR0175) v prípade potreby.
- Presné rozmery:Uveďte vonkajší priemer (OD v mm alebo palcoch), hrúbku steny (WT) a celkový požadovaný objem (v metroch alebo metrických tonách).
- Možnosti dĺžky potrubia:Zadajte jednoduché náhodné (6,0 m), dvojité náhodné (11,8 m/12,0 m) alebo vlastné požiadavky na strih-na-dĺžku až do 18,0 m.
- Koniec prípravy:Špecifikujte hladký koniec, štvorcový rez alebo presné uhly skosenia (30∘/37,5∘ podľa ASME B16.25) pre automatizované zváranie v teréne.
- Certifikácia a inšpekcia:MandátEN 10204 Typ 3.1 alebo 3.2 Správy o skúške materiálu (MTR)a uveďte všetky požadované agentúry kontroly tretích strán (TPI) (napríklad SGS, Bureau Veritas, DNV alebo Lloyd's Register).
Ak potrebujete-priamu technickú podporu, technické listy a vlastné ponuky projektov, kontaktujte tím technikov predaja na adreseSteelBrisk.