Pochopenie tesniaceho výkonu potrubných spojov ERW
V moderných priemyselných kvapalinových sieťach, konfiguráciách štrukturálneho inžinierstva a inžinierskej infraštruktúre je integrita potrubí kritickým parametrom. Spomedzi rôznych výrobných metodík používaných pre oceľové potrubia,Elektrické odporovo zvárané (ERW)potrubia predstavujú vysoko využívanú, nákladovo{0}}efektívnu a efektívnu voľbu pre aplikácie s nízkym-až{2}}stredným tlakom. Pre manažérov obstarávania B2B a projektových inžinierov však konečná životaschopnosť potrubného systému ERW závisí od jedného dôležitého faktora:tesniaci výkon.
Potrubné spojenie, ktoré trpí slabým tesniacim výkonom, nevyhnutne povedie k úniku tekutiny, poklesu tlaku, znečisteniu životného prostredia a nákladným prevádzkovým prestojom. Tento komplexný priemyselný dokument analyzuje základnú mechaniku, ktorá riadi tesniaci výkon potrubných spojov ERW, hodnotí rôzne metodológie pripojenia a ukazuje, ako popredný výrobcaBrisk Steeloptimalizuje produkčné tolerancie tak, aby poskytovala riešenia infraštruktúry{0}}bez úniku na globálny trh.
Náš produkt
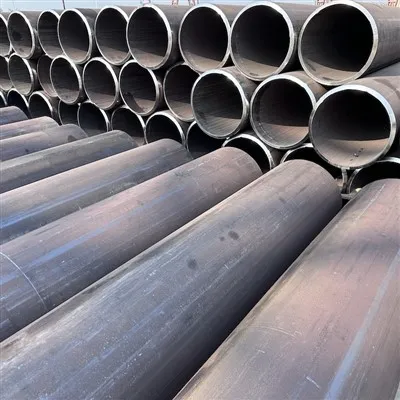
Tianjin BRISK STEEL sa zameriava na výrobu a dodávku dutých profilov a oceľových rúr


1. Výrobný základ spoločnosti ERW Sealing
Ako ovplyvňuje kvalita pozdĺžneho zvarového švu integritu tesnenia?
Aby sme pochopili tesniacu schopnosť potrubia ERW, musíme sa najprv pozrieť na jeho výrobný proces. Rúry ERW sa vyrábajú za studena-formovaním súvislého pásu zvitku z vysokopevnostnej ocele- do valcového tvaru. Cez okraje pásu potom prechádza vysokofrekvenčný elektrický prúd, ktorý ich zahrieva do plastickej podoby, než sa mechanicky stlačia k sebe, aby vytvorili pevný pozdĺžny zvar bez pridania cudzích prídavných kovov.
Štrukturálna pevnosť a geometrická jednotnosť tohto zvarového švu sú priamo spojené s konečnou tesniacou schopnosťou potrubia:
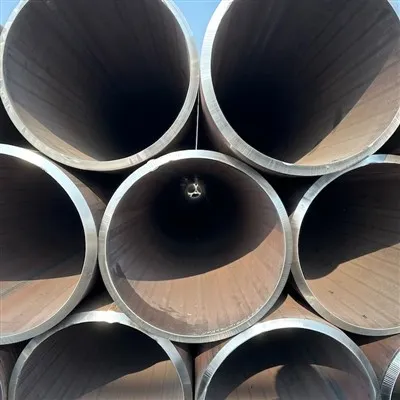
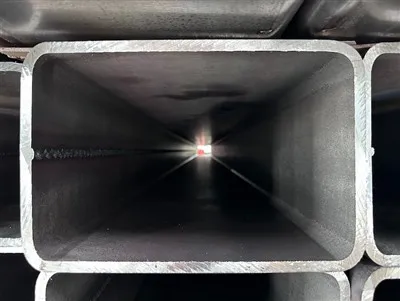
- Odstránenie vnútorného záblesku zvaru:Počas procesu kovania sa prebytočný roztavený kov vytlačí smerom von a dovnútra, čím sa vytvorí zvar alebo "záblesk". Frézy najvyššej{1}}úrovne využívajú pokročilé nástroje na vnútorné orezávanie na zoškrabanie tejto vnútornej guľôčky, čím sa dosiahne úplne hladký, rovný vnútorný priemer (ID). Dokonale hladký vnútorný priemer je životne dôležitý, pretože akýkoľvek zostávajúci hrebeň zvaru bude prekážať kompresným tesneniam, tesneniam alebo vnútorným spojkám použitým v spojovacích spojoch, čo ohrozí tesnenie.
- Mikroštrukturálna jednotnosť:Po zvarení musí pozdĺžny šev prejsť celotelovým alebo lokálnym žíhaním (tepelným spracovaním). Tento tepelný proces normalizuje štruktúru zŕn oblasti zvaru, pričom sa zhoduje s mechanickými vlastnosťami základnej oceľovej cievky. To zaisťuje, že pri utiahnutí alebo privarení spojovacích tvaroviek na konce rúrok nepraská alebo sa nerovnomerne nedeformuje spoj pod vysokým krútiacim momentom alebo tepelným namáhaním.

2. Závitové a spojené pripojenia
Môžu závitové pripojenia ERW dosiahnuť plyn-tesný výkon tesnenia?
Threaded and Coupled (T&C) pripojenia sú široko špecifikované vo vodovodných rozvodných sieťach, protipožiarnych systémoch a pri prevádzke nízkotlakových{0}}olejových vedení. V tejto konfigurácii sú vonkajšie závity narezané alebo navalcované na vonkajšie konce rúry ERW, ktoré sú potom spojené so spojkou s vnútorným závitom.
Dosiahnutie vysoko spoľahlivého tesnenia pomocou závitov si vyžaduje prísne dodržiavanie troch mechanických pravidiel:
- Presné profily závitov:Závity musia byť opracované v prísnom súlade s uznávanými medzinárodnými normami, ako naprNPT (National Pipe Thread)aleboBSPT (Britský štandardný kužeľ potrubia). Tieto štandardy využívajú kužeľovú konštrukciu, čo znamená, že keď je samčí koniec rúrky zaskrutkovaný hlbšie do objímky, mechanické rušenie sa zvyšuje, čím sa závity stláčajú bližšie k sebe, aby sa zablokoval obtok tekutiny.
- Úloha závitových tmelov:Kužeľové závity -na{1}}kov majú mikroskopické vôle na vrcholoch a koreňoch. Na dosiahnutie komplexného utesnenia musia dodávatelia používať-kvalitné anaeróbne závitové tesniace hmoty alebo polytetrafluóretylénovú (PTFE) pásku. Tieto materiály vypĺňajú mikroskopické dutiny, odolávajú vibráciám a tlakovým špičkám.
- Geometrická kruhovitosť:Kužeľové závity dokonale tesnia iba vtedy, ak si rúrka ERW zachová vynikajúcu kruhovú kruhovitosť (minimálna oválnosť). Ak je prierez- rúry mierne oválny, závity sa budú rezať nerovnomerne, čo povedie k „krížovému{2}}závitu“ počas montáže a k lokalizovaným medzerám, ktoré tvoria cesty úniku.


3. Zvárané spoje-na tupo
Prečo ponúkajú zvárané spoje maximálny tesniaci výkon pre potrubia ERW?
Pre kritické priemyselné chladiace slučky, chemické prenosové vedenia a vysokoteplotné{0}}systémy,tupé-zváranieje považovaný za zlatý štandard pre tesniaci výkon. V tupom-zvarovom spoji sú konce dvoch rúr ERW umiestnené-k{3}}koncom a spojené kontinuálnym oblúkovým zváraním, čím sa tieto dva komponenty spoja do jedného, bezšvového konštrukčného vedenia.
Zvárané spoje ponúkajú výnimočné výhody tesnenia:
- Trvalá fúzia:Pretože základné kovy sú úplne roztavené a spojené s kompatibilnými výplňovými elektródami, spoj sa stáva rovnako pevným ako samotné telo rúry. To úplne eliminuje hrozbu oddelenia spoja alebo degradácie tesnenia počas desaťročí životnosti.
- Nulové mechanické tečenie:Mechanické tesnenia obsahujúce gumové tesnenia sa môžu časom znehodnotiť v dôsledku tepelných cyklov alebo vystavenia chemikáliám. Zvarové spoje majú nulové mechanické tečenie, vďaka čomu sú odolné voči vysokým vnútorným tlakom a silným cyklom tepelnej rozťažnosti alebo kontrakcie.
- Bezproblémové vykonávanie poľa:Na dosiahnutie bezchybného tupého zvaru musia mať konce rúry ERW vysoko presné, strojovo{0}}rezané skosenie (zvyčajne 30 až 35 stupňov). Symetrické profily skosenia umožňujú zváračovi dosiahnuť hlboké, rovnomerné prenikanie koreňov, pričom sa vyhýbajú vnútorným dutinám alebo -nezataveným oblastiam, ktoré by mohli zlyhať pri nedeštruktívnej volumetrickej kontrole.


4. Drážkované mechanické spojky
Ako drážkované spoje vyvažujú integritu tesnenia so štrukturálnou flexibilitou?
Drážkované potrubné systémy (často označované pod proprietárnymi názvami ako Victaulic) sú bežné v komerčných systémoch HVAC, banských aplikáciách a mestských vodárenských zariadeniach. Tento spôsob spojenia vyžaduje vyvalcovanie alebo vyrezanie malej drážky do vonkajšieho obvodu v blízkosti koncov rúr. Na spoj sa potom upne ťažká-spojka obsahujúca špeciálne elastomérne tesnenie.
Drážkované spoje poskytujú jedinečné výhody tesnenia:
- Tlakové-tesnenia:Gumové tesnenia používané v drážkovaných systémoch majú zreteľný profil tvaru $C${0}}. Keď tekutina preteká potrubím, vnútorný tlak tlačí na vnútorné okraje tesnenia, čím ich pritláča tesnejšie k vonkajšej strane potrubia. V dôsledku toho, keď sa vnútorný tlak zvyšuje, tesniaci záber sa stáva bezpečnejším.
- Vyrovnanie nesúladu:Na rozdiel od pevných zváraných alebo závitových systémov umožňujú drážkované spoje lokalizované uhlové vychýlenie a rozšírenie. Táto mechanická flexibilita bráni štrukturálnym vibráciám alebo silám usadzujúcim sa zemou, aby namáhali spoj, čím sa zachováva tesniaci záber pri dynamickom pohybe.

Technická porovnávacia matica: ERW metodiky pripojenia potrubí
| Typ pripojenia | Účinnosť tesnenia | Primárna výhoda | Požiadavky na hlavný zdroj/{0}}stránku | Typická aplikácia |
| Tupý-Zvarený | Trvalé / Absolútne | Nulová údržba, zvláda extrémne teploty a tlaky | Vyžaduje certifikovaných zváračov a presné skosenie koncov rúr | Hlavné priemyselné zberače,-vysokotlakové vedenia |
| Závitové a spojené | Vysoká(Nízky-stredný tlak) | Jednoduchá montáž a demontáž bez otvoreného ohňa | Vyžaduje tesné zaoblenie potrubia a presné sledovanie závitu | Protipožiarne systémy, domáce vodovody |
| Drážkované mechanické | Výborne(Dynamicky flexibilné) | Absorbuje vibrácie, veľmi rýchle časy inštalácie | Vyžaduje konzistentné tolerancie vonkajšieho priemeru potrubia ($OD$). | Vodné systémy HVAC, banské kalové linky, dočasné linky |
Sourcing s Brisk Steel
Ako dokáže Brisk Steel Control výrobné tolerancie zaručiť bezchybné spojenia?
Konštrukčný úspech akéhokoľvek spôsobu pripojenia do značnej miery závisí od presnosti surovej oceľovej rúry dodávanej závodom. Ani ten najskúsenejší zvárač alebo pokročilá mechanická spojka nedokáže prekonať--okrúhle profily rúr alebo nerovnomerné hrúbky stien.Brisk Steel si vybudovala celosvetovú reputáciu ako vyspelý výrobca a vývozca špičkových oceľových rúr ERW, špeciálne navrhnutých na optimalizáciu výkonu tesnenia spojov v teréne.
| BRISK STEEL ERW PRESNÁ PLÁNOVANÁ PLÁNKA | |
|
Pokročilá technológia veľkostnej rolky
|
Automatizované orezávanie interného blesku
|
|
100 % In{1}}line hydrostatické testovanie
|
Strojové-Presné skosenie konca
|
Keď sa manažéri globálneho obstarávania spoja so spoločnosťou Brisk Steel, zabezpečia presné výrobné záruky navrhnuté tak, aby maximalizovali integritu spojenia:
- Najmodernejší-moderný--valček na úpravu veľkosti a zaokrúhľovania:Brisk Steel využíva pokročilé počítačom riadené kalibračné mlyny na tesnú kontrolu vonkajšieho priemeru (OD) a oválnosti svojich rúr ERW. Dodržiavanie rozmerových tolerancií v rámci prísnych medzinárodných hraníc zaisťuje, že automatické závitovacie stroje alebo drážkovacie nástroje vyrežú dokonale rovnomerné kanály po celom obvode, čím sa zabráni lokalizovaným tenkým bodom alebo krížovým{1}}cestám úniku závitov.
- Automatizované vnútorné zoškrabovanie guľôčok:Aby sa zaistilo, že vnútorné spojky, tesnenia a podporné krúžky tesne priliehajú bez prekážok, Brisk Steel vykonáva{0}}automatické odstraňovanie vnútorných zvarových hút v reálnom čase. Výsledný vnútorný povrch je dokonale hladký a rovný, zachováva optimálnu dynamiku tekutín a eliminuje tvorbu medzier v spojoch.
- Prísne interné{0}}testovanie a overovanie:Potrubie môže účinne tesniť len vtedy, ak je v podstate bez podpovrchových vád{0}. Brisk Steel podrobuje 100 % svojej produkcie online ne-deštruktívnemu testovaniu (NDT), vrátaneVírivé prúdy a ultrazvukové sledovanie zvaru. Okrem toho musí každá časť potrubia prejsť povinnou skúškou hydrostatického tlaku na výrobnom stole pred balením a vývozom.
- Úplná dokumentácia o zhode a kvalite:Brisk Steel vyrába rúry ERW v prísnom súlade s hlavnými medzinárodnými predpismi, vrátaneASTM A53, API 5L, EN 10217 a BS 1387. Každá dodávka je podložená autentickými správami o skúške materiálu (MTR), ktoré spĺňajúEN 10204 3.1, zabezpečujúce rýchle schvaľovanie inšpekcií a úplnú vysledovateľnosť od taveniny ocele až po miesto práce.
Naša továreň a vybavenie


Sprievodca obstarávaním pre technických inšpektorov
Aké parametre kontrolného zoznamu potvrdzujú pripravenosť na pečatenie zásielok ERW?
Aby sa predišlo odmietnutiu materiálu na-mieste alebo neočakávanému zlyhaniu počas tlakového{1}}testovania, mali by pracovníci dodávateľa vykonať tento overovací protokol pred finálnou montážou v teréne:
- Skontrolujte koncovú pravouhlosť:Konce rúr musia byť úplne zrezané do štvorca (90 stupňov k pozdĺžnej osi). Uhlový rez zabráni rovnomernému dosadnutiu potrubia vo vnútri spojok alebo ventilov, čo má za následok nerovnomerné stlačenie tesnenia a prípadné netesnosti spojov.
- Overte konzistenciu hrúbky steny:Skontrolujte protokoly o skúške frézovania, aby ste sa uistili, že tolerancia hrúbky steny bezpečne sedí v rámci medzinárodných variácií kódu (+/-10 % alebo menej). Konzistentné stenové profily zabraňujú nerovnomernej distribúcii tepla počas zvárania na tupo a chránia štrukturálnu integritu tavenej zóny.
- Potvrdenie ochranného balenia:Presne-obrobené skosenia alebo závity sú veľmi náchylné na poškodenie nárazom počas medzinárodnej námornej prepravy. Zabezpečte, aby zásielky z továrne obsahovali ťažké-plastové koncovky alebo chrániče závitov, aby sa zaručilo, že konce rúr dorazia v-dokonalom stave.
Záver
Tesniaci výkon potrubných spojov ERW je priamym odrazom-prevedenia na mieste a počiatočnej presnosti výroby. Zatiaľ čo tupé-zvarové spoje poskytujú absolútnu stálosť pre aplikácie s vysokým-namáhaním, metódy závitového a drážkovaného spoja ponúkajú vynikajúcu účinnosť pri štandardných prevádzkových prevádzkach za predpokladu, že rúrka zo surovej ocele vykazuje prísnu rozmerovú zhodu.
Spoluprácou s pokročilou továrňou zameranou-na kvalitu, naprBrisk Steelmanažéri obstarávania eliminujú rozmerové premenné zo svojich technických plánov. Záväzok spoločnosti Brisk Steel k prísnej kontrole ovality, hladkému vnútornému orezávaniu, automatizovanému testovaniu a prvotriednej povrchovej úprave zaisťuje, že vaše potrubné siete ERW dosahujú výnimočný tesniaci výkon, štrukturálnu životnosť a maximálnu prevádzkovú bezpečnosť.