Čo je zvyškové napätie dutého úseku? Mechanizmus formovania a štrukturálny vplyv
Pri výbere konštrukčnej ocele pre{0}}vysokohodnotné projekty-či už ide o stúpajúci mrakodrap,-ťažký priemyselný žeriav alebo ropnú plošinu na mori-často inžinieri a špecialisti na obstarávanie zaujímajú kvalitu ocele, medzu klzu a hrúbku steny.
Vo vnútri oceľových profilov sa však skrýva skrytá, tichá sila, ktorá môže narušiť alebo narušiť integritu vašej konštrukcie:Zvyškový stres.
Preduté konštrukčné časti(HSS), ako naprštvorec(SHS),pravouhlý(RHS) akruhový(CHS) dutých profilov, zvyškové napätie je nevyhnutným vedľajším produktom výrobného procesu. Pochopenie toho, čo je zvyškové napätie dutej sekcie, ako sa tvorí a ako ovplyvňuje výkonnosť konštrukcie, nie je len akademickým cvičením-je kľúčom k prijímaniu informovaných, nákladovo-efektívnych a bezpečných nákupných rozhodnutí.

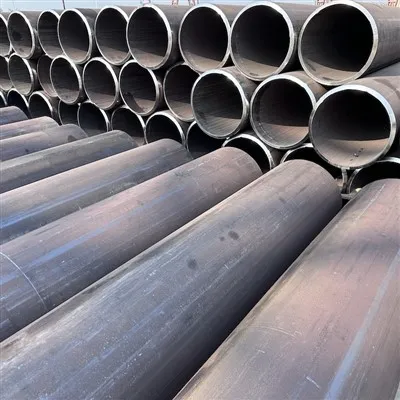
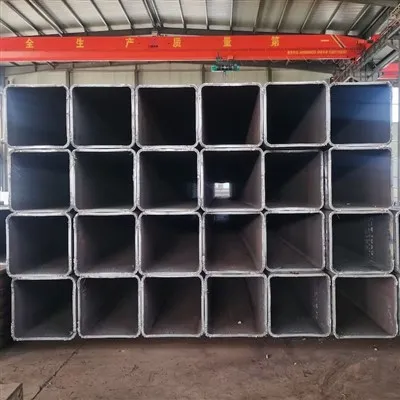
duté profily z konštrukčnej ocele
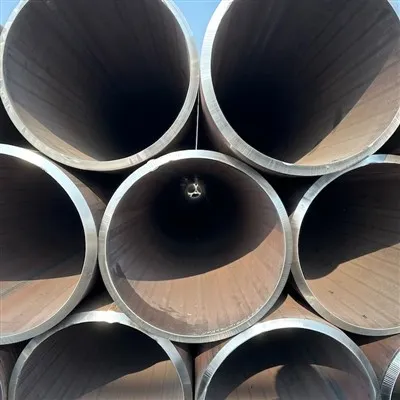
shs chs

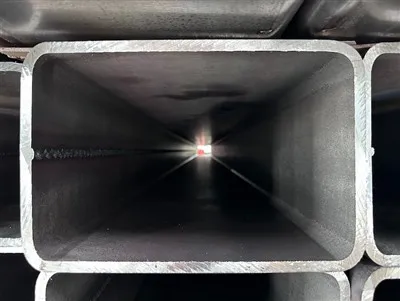
nízke zvyškové napätie pravouhlé duté profily rhs

certifikované konštrukčné kruhové duté profily chs
1. Čo je zvyškové napätie dutého úseku?
Predtým, než sa ponoríme do mechaniky, definujme si pojem.
Zvyškový stresje vnútorné napätie, ktoré zostáva uzamknuté v pevnom materiáli (v tomto prípade oceľovej dutej časti) po úplnom odstránení všetkých vonkajších prevádzkových zaťažení (ako je gravitácia, vietor alebo mechanický tlak) a teplotných gradientov.
Predstavte si to ako „uloženú pamäť“ výrobného procesu. Aj keď oceľový nosník ticho sedí v sklade, jeho vnútorná mikroskopická štruktúra aktívne tlačí a ťahá proti sebe. Niektoré zóny sú podnapätie(strečing), zatiaľ čo susedné zóny sú podkompresia(stláčanie). Tieto sily sa musia dokonale vyvážiť, aby sa člen udržal v statickej rovnováhe:
∫σdA=0
Kde σ predstavuje zvyškové napätie naprieč -prierezovou plochou A. Keď však na túto „pred{2}}predpätú“ oceľ v reálnej-konštrukcii použijete vonkajšie zaťaženie, tieto skryté vnútorné sily môžu viesť k predčasnému zlyhaniu, ak nie sú riadne zohľadnené.
2. Formačný mechanizmus: Ako sa rodí zvyškový stres
Ako sa toto skryté napätie dostane do dutej časti? Je priamym výsledkom výrobnej cesty od plochého oceľového zvitku k hotovému uzavretému profilu. Duté profily sa primárne vyrábajú dvoma spôsobmi, pričom každý zanecháva zreteľné zvyškové napätie "odtlačok prsta".
Mechanizmus A: Tvarovanie za studena- (cesta vysokého-stresu)
Za studena-tvarované duté profily (bežne vyrábané podľa noriem ako EN 10219 alebo ASTM A500) sa tvarujú pri izbovej teplote.
- Odvíjanie a rezanie:Odvíja sa plochý oceľový pás-valcovaný za tepla.
- Tvarovanie za studena:Pás prechádza sériou progresívnych valcov, ktoré ohýbajú plochý plech do kruhového, štvorcového alebo obdĺžnikového tvaru. Toto ohýbanie tlačí oceľ za jej medzu pružnosti do plastickej deformácie.
- Vysokofrekvenčné indukčné (HFI) zváranie:Pozdĺžne okraje sú elektricky vyhrievané a stlačené k sebe, aby vytvorili súvislý zvarový šev.
- Veľkosť a tvarovanie:Pri štvorcových a pravouhlých častiach sa zváraná rúrka ďalej valcuje, aby sa dosiahli konečné ostré rohy a ploché plochy.
Prečo vytvára vysoké zvyškové napätie:Ohýbanie za studena spôsobuje masívne plastické napätie, najmä v rohoch SHS a RHS. Vonkajšie vlákna ocele sú natiahnuté (napäté), zatiaľ čo vnútorné vlákna sú stlačené. Pretože sa to robí za studena, oceľové zrná sa nemôžu reorganizovať, aby uvoľnili toto napätie. Navyše rýchle ochladenie zvarového švu vytvára lokálne tepelné zmrštenie, čím sa znásobuje profil napätia.
Mechanizmus B: Horúce-dokončenie (cesta nízkeho{1}}stresu)
Za tepla-dokončené duté profily (vyrobené podľa noriem ako EN 10210) prechádzajú zásadne odlišným procesom.
- Počiatočné tvarovanie za studena-:Oceľ sa tvaruje do predbežného tvaru rúrky pri izbovej teplote.
- Opätovný ohrev:Celá dutá sekcia sa zahrieva v peci na svoju normalizačnú teplotu (typicky okolo 850 stupňov až 950 stupňov), ktorá je nad bodom rekryštalizácie ocele.
- Horúca-veľkosť:Zahriata rúrka prechádza cez kalibračné valce, aby sa dosiahli jej konečné rozmery.
- Riadené chladenie:Profil sa na čerstvom vzduchu pomaly a rovnomerne ochladzuje.
Prečo minimalizuje zvyškový stres:Zahriatím ocele nad jej rekryštalizačnú teplotu sa zdeformované kryštálové zrná „uvoľnia“ a zreformujú
do homogénnej mikroštruktúry-bez napätia. Následné pomalé, rovnomerné ochladzovanie zaisťuje, že tepelné zmršťovanie prebieha rovnomerne v celom priereze-, čím sa prakticky eliminuje škodlivé zvyškové napätie.


3. Štrukturálny vplyv: Skryté riziká vysokého zvyškového stresu
Nekontrolovaný zvyškový stres nie je len teoretickou starosťou. Priamo zhoršuje mechanickú výkonnosť konštrukčných prvkov niekoľkými kritickými spôsobmi:
1. Znížená odolnosť proti vybočeniu stĺpa
Keď je konštrukčný stĺp vystavený tlakovému axiálnemu zaťaženiu, jeho nosnosť je obmedzená vydutím. Ak už stĺp má vnútorné zvyškové napätie v tlaku, tieto vnútorné sily sa priamo pridávajú k vonkajšiemu zaťaženiu v tlaku.
V dôsledku toho časti prierezu-predčasne povolia, ďaleko pod teoretickou návrhovou medzou klzu. To vedie k náhlej, katastrofálnej strate tuhosti a skorému-vybočeniu.
2. Rozmerová nestabilita počas rezania a zvárania
Už ste niekedy sledovali, ako výrobca reže oceľovú rúrku, len aby odrezané konce okamžite vyskočili alebo sa zdeformovali? Ide o uvoľnenie zvyškového stresu.
Vysoké zvyškové napätia spôsobujú, že oceľ je počas výroby nestabilná.
Pri rezaní, vŕtaní alebo zváraní profilu tvarovaného za studena s vysokým-napätím- sa naruší vnútorná rovnováha, čo spôsobí krútenie, ohýbanie alebo prehýbanie ocele, čím sa zničia prísne rozmerové tolerancie.
3. Únavové zlyhanie a mikro-praskanie
Pri cyklickom zaťažení (napr. mosty, konštrukcie na mori, dynamické stroje) pôsobia zvyškové ťahové napätia ako katalyzátory únavy. Ťahové napätie oddeľuje molekulárnu štruktúru ocele. Ak už existuje vysoké zvyškové napätie v ťahu v blízkosti zvarového švu alebo rohov, mikroskopické trhliny sa môžu začať a rýchlo šíriť, čo vedie k náhlemu únavovému zlyhaniu.
| Funkcia / vplyv | Hotové za tepla-duté profily (napr. EN 10210) | Duté profily tvarované za studena (napr. EN 10219) |
|---|---|---|
| Úroveň zvyškového stresu | Mimoriadne nízka(takmer-bez stresu) | Veľmi vysoká(až 80 % medze klzu v rohoch) |
| Mikroštruktúra | Jednotné, jemné{0}}zrnité, úplne normalizované | Skreslený, pracovne{0}}zocelený, nejednotný- |
| Odolnosť proti vybočeniu | Vysoká (zodpovedá vynikajúcim krivkám vybočenia) | Nižšia (vyžaduje hodnotenie{0}}dizajnu/bezpečnostné faktory) |
| Spracovateľnosť (rezanie/zváranie) | Vynikajúca stabilita; žiadne deformovanie | Vysoké riziko skrútenia, pruženia alebo deformácie |
| Húževnatosť a húževnatosť | Vynikajúce najmä pri nízkych teplotách | Znížená ťažnosť, najmä v rohoch |
4. Sprievodca nákupom B2B: Ako získať správne duté sekcie pre váš projekt
Ako špecialista na obstarávanie, stavebný inžinier alebo projektový manažér nekupujete oceľ len na tony-, ale kupujete aj konštrukčnú bezpečnosť, spoľahlivosť a jednoduchosť výroby.
Aby ste sa uistili, že získate absolútne najlepšiu hodnotu a výkon, použite tohto profesionálneho sprievodcu nákupom.
Krok 1: Identifikujte stresový profil vašej aplikácie
Nie každý projekt vyžaduje prvotriednu, -bezstresovú teplú-ocel. Zosúladenie vašej aplikácie so správnym produktom šetrí obrovský rozpočet a zároveň zaručuje bezpečnosť.
- Zvoľte tvarované za studena- (EN 10219 / ASTM A500), ak:
Staviate nízke-komerčné stavby, sekundárne rámovanie, zábradlia alebo jednoduché poľnohospodárske vybavenie.
Konštrukčné prvky sú primárne vystavené skôr statickému, ťahovému alebo ľahkému zaťaženiu v ohybe ako silnému tlaku alebo dynamickej únave.
Optimalizácia rozpočtu je primárnou hnacou silou a pri návrhu ste zohľadnili nižšie krivky vzperu.
- Dopyt Hot-Dokončené (EN 10210), ak:
Staviate výškové-budovy, dlhé-krovy, ťažké priemyselné závody alebo stavby na mori.
Prvky budú pôsobiť ako silne zaťažené stĺpy alebo tlakové vzpery, kde je vybočenie primárnym režimom poruchy.
Konštrukcia je vystavená dynamickému, seizmickému, cyklickému alebo nízkemu{0}}teplotnému prostrediu (kde je kritická vrubová húževnatosť a odolnosť proti únave).
Po dodaní sa vyžaduje-vysokopresná výroba, zložité zváranie alebo ťažké obrábanie.
Krok 2: Hľadajte správne štandardy a certifikáciu
Nespoliehajte sa na verbálne ubezpečenia. Pri odosielaní RFQ (žiadosti o cenovú ponuku) špecifikujte presné výrobné štandardy a vyžiadajte si Mill Test Certificates (MTC).
- Pre európske projekty:UveďteEN 10210-1 a 2na hotové-aEN 10219-1 a 2na tvarovanie za studena-.
- Pre projekty v USA/Severnej Amerike:HľadajteASTM A1085(ktorý má prísnejšie tolerancie a kontrolovanejšie stresové správanie ako štandardASTM A500).
- Overte tepelné spracovanie:Zabezpečte, aby sa v MTC uvádzalo „Normalizované“ alebo „Hotovo dokončené“ namiesto iba „Odstránené napätie“ (čo je čiastočné tepelné spracovanie, ktoré úplne neobnovuje mikroštruktúru).
Krok 3: Vyhodnoťte geometriu rohu (studená-formovaná nebezpečná zóna)
Ak váš rozpočet diktuje studené{0}}formované SHS alebo RHS, venujte mimoriadne veľkú pozornosť polomeru rohu.
- Ostré rohy (malý vonkajší polomer r) naznačujú ťažkú prácu za studena-, ktorá zvyšuje zvyškové napätie a zvyšuje riziko prasknutia rohov.
- Požiadajte svojho dodávateľa o presný polomer rohu. Kvalitní{1}výrobcovia vyrábajú profily tvarované za studena-s veľkými polomermi rohov (prísne v súlade s r Menšie alebo rovné 3t v závislosti od hrúbky), aby sa zvyškové napätia rozložili rovnomernejšie.

ohýbanie za studena namáhanie štvorcových dutých profilov

zakrivené pravouhlé oceľové rúry zvyškové napätie

dutý prierez local buckling wall kolaps
Krok 4: Vyberte si dôveryhodných a overených výrobcov
Nízkonákladoví dodávatelia často obmedzujú čas chladenia, nastavenie valca alebo parametre zvárania, čo vedie k dutým profilom s nepravidelnými, veľmi nepredvídateľnými vzormi zvyškového napätia. Spolupracujte s výrobcami, ktorí využívajú:
- Online termomechanické riadiace procesy (TMCP)zvládať tepelné spády.
- Pokročilé testovanie vírivými{0}}prúdmi a ultrazvukomna overenie integrity zvaru.
- Najmodernejšie---veľkostiktoré minimalizujú lokalizovanú nadmernú{0}}deformáciu.
Záver: Hodnota nad cenou
Pri obstarávaní konštrukčnej ocele sa najlacnejšia možnosť vopred môže ľahko stať najdrahšou chybou. Za studena-formovaná dutá časť s vysokým, nekontrolovaným zvyškovým napätím vám dnes môže ušetriť niekoľko dolárov za tonu, no zajtra vás to môže stáť tisíce v pokrivenej výrobe, odmietnutých inštaláciách na mieste alebo ešte horšie-katastrofické zlyhanie konštrukcie.
PochopenímZvyškové napätie dutého prierezu, môžete navrhovať s presnosťou, nakupovať s istotou a stavať konštrukcie, ktoré obstoja v skúške času.
Plánujete svoj ďalší-výkonný štrukturálny projekt?Nenechajte svoju štrukturálnu integritu na náhodu. Kontaktujte náš odborný inžiniersky a predajný tím ešte dnes a získajte cenovú ponuku na certifikované, vysoko-trvanlivosť a nízke-stresyEN 10210 Hot-Hotové duté profilya prémiovéASTM A1085profilov. Pomôžeme vám stavať bezpečnejšie, silnejšie a efektívnejšie.