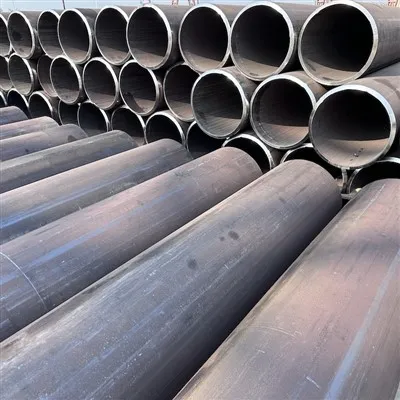
Oceľová rúra SSAW je surovinou na zvitok pásov, často lisovanie za teploty, automatický proces dvojitého{0}}drôtového zvárania pod tavivom vyrobený z rúrky so špirálovým švom. Špirálová oceľová rúra sa odizoluje do rúrkovej jednotky, viac{2}}valcovanie, pás sa zroluje, čím sa vytvorí kruhová medzera na otvorenie medzery, upraví sa zmenšenie stláčacieho valca, regulácia zvarovej medzery v rozmedzí 1 ~ 3 mm a oba konce zvaru sa zarovnajú.
Výrobný proces oceľovej rúry SSAW:
(1) Suroviny sú pásová oceľová cievka, zvárací drôt a tavivo. Pred uvedením do používania musia prejsť prísnou fyzikálnou a chemickou kontrolou.
(2) Hlava a koniec pásovej ocele sú na tupo-spojené pomocou zvárania pod tavivom pomocou jedného-drôtu alebo dvojitého{3}}drôtu. Po zrolovaní do oceľovej rúry sa na opravné zváranie používa automatické zváranie pod tavivom.
(3) Pred tvarovaním sa pásová oceľ vyrovná, oreže, hobľuje, povrchovo vyčistí, dopraví a pred-ohne.
(4) Na reguláciu tlaku olejového valca na oboch stranách dopravníka sa používa elektrický kontaktný tlakomer, aby sa zabezpečila hladká doprava pásovej ocele.
(5) Používa sa externe riadené alebo interne riadené valcovanie.
(6) Zariadenie na kontrolu zvarovej medzery sa používa na zabezpečenie toho, aby zvarová medzera spĺňala požiadavky na zváranie. Priemer potrubia, nesúososť a zvarová medzera sú prísne kontrolované.
(7) Vnútorné aj vonkajšie zváranie sa vykonáva jednodrôtovým alebo dvojdrôtovým zváraním pod tavivom pomocou americkej elektrickej zváračky Lincoln, aby sa dosiahli stabilné špecifikácie zvárania.
(8) Všetky zvary sú kontrolované online kontinuálnymi ultrazvukovými automatickými defektoskopmi, aby sa zabezpečilo 100 % nedeštruktívne testovanie špirálových zvarov. Ak sa vyskytnú závady, spustí sa automatický alarm a nastrieka sa značka. Výrobní pracovníci môžu kedykoľvek upraviť parametre procesu, aby včas odstránili chyby.
(9) Oceľové rúry sa rezajú na jednotlivé kusy vzduchovým plazmovým rezacím strojom.
(10) Po rozrezaní na jednotlivé oceľové rúry musí každá séria oceľových rúr prejsť prvým prísnym kontrolným systémom na kontrolu mechanických vlastností, chemického zloženia, stavu tavenia, kvality povrchu zvarov a ne-deštruktívnym testovaním, aby sa zaistilo, že proces výroby rúr je pred oficiálnym uvedením do výroby kvalifikovaný.
(11) Časti s kontinuálnymi ultrazvukovými znakmi detekcie defektov na zvaroch sa znova-kontrolujú ručným ultrazvukom a röntgenom-. Ak sa vyskytnú chyby, opravia sa a potom sa znova podrobia -deštruktívnemu testovaniu, kým sa nepotvrdí, že chyby boli odstránené.
(12) Tupé zvary pásovej ocele a rúrky, kde sa T-spoje pretínajú so špirálovými zvarmi, sú kontrolované röntgenovou televíziou alebo filmom.
(13) Každá oceľová rúra je podrobená hydrostatickej skúške a tlak je radiálne utesnený. Skúšobný tlak a čas sú prísne kontrolované mikropočítačovým zariadením na detekciu tlaku vody z oceľových rúrok. Parametre testu sa automaticky vytlačia a zaznamenajú.
(14) Koniec rúry je opracovaný tak, aby presne kontroloval zvislosť čelnej plochy, uhol drážky a tupú hranu.
Špirálová oceľová rúra (SSAW),Špirálovo zvárané potrubie,Oceľová rúrka SAWL, Špirálová rúrka s ponoreným oblúkom,Špirálovo zváraná oceľová rúra

Špirálové oceľové potrubie, tiež známa ako špirálovito zváraná rúra, sa vyrába valcovaním pásu z nízkouhlíkovej konštrukčnej ocele alebo nízkolegovanej konštrukčnej ocele{1}} do polotovaru rúry pod určitým uhlom špirály (nazývaným uhol tvarovania) a následným zváraním švov rúry. Dokáže vyrábať oceľové rúry s-veľkým priemerom s užšou pásovou oceľou.
Vlastnosti:
Výrobný proces rovných zváraných rúr (ERW / LSAW) je jednoduchý, s vysokou efektívnosťou výroby, nízkymi nákladmi a rýchlym vývojom. Pevnosť špirálovo zváranej rúry je vo všeobecnosti vyššia ako pevnosť zváranej rúry s rovným švom. Dokáže vyrábať zvárané rúry s väčšími priemermi s užšími predvalkami a dokáže vyrábať aj zvárané rúry s rôznymi priemermi s predvalkami rovnakej šírky. Avšak v porovnaní s rovnými ševovými rúrami rovnakej dĺžky sa dĺžka zvaru zvyšuje o 30 ~ 100% a rýchlosť výroby je nižšia. Preto väčšina zváraných rúr s menším priemerom používa zváranie rovným švom, zatiaľ čo zvárané rúry s veľkým priemerom väčšinou používajú špirálové zváranie.
Štandard a trieda
Klasifikácia
Štandardné
Hlavné produkty
Oceľová rúrka pre kvapalinovú prevádzku
GB/T 14291
Zvárané potrubie pre službu banskej kvapaliny
GB/T 3091
Zvárané potrubie pre nízkotlakové čerpanie kvapalín
SY/T 5037
Špirálovo ponorená oceľová rúra zváraná pod tavivom pre potrubia pre nízkotlakové čerpanie
ASTM A53
Čierne a žiarovo{0}}pozinkované zvárané a bezšvíkové oceľové rúry
BS EN10217-2
Zvárané oceľové typy na tlakové účely - dodacie technické podmienky - časť 2: Elektricky zvárané rúry z nelegovaných a legovaných ocelí - so špecifikovanými vlastnosťami pri zvýšenej teplote
BS EN10217-5
Zvárané oceľové tyče na tlakové účely - dodacie technické podmienky - časť 5: nelegované a legované oceľové rúry zvárané pod tavivom-s špecifikovanými vlastnosťami pri zvýšenej teplote
Oceľové rúry pre bežnú konštrukciu
GB/T 13793
Pozdĺžne elektricky odporovo zváraná oceľová rúra
SY/T 5040
Pilóty oceľových rúr zvárané špirálovo ponoreným oblúkom
ASTM A252
Zvárané a bezšvíkové pilóty z oceľových rúr
BS EN10219-1
Za studena tvarované zvárané konštrukčné duté profily z -zliatinových a jemnozrnných ocelí - časť 1: Technické dodacie podmienky
BS EN10219-2
Za studena tvarované zvárané konštrukčné duté profily z -zliatinových a jemnozrnných ocelí - časť 2: tolerancie, rozmery a prierezové vlastnosti
Line Pipe
GB/T 9711.1
Oceľová rúra pre potrubný dopravný systém ropného a plynárenského priemyslu (oceľová rúra triedy A)
GB/T 9711.2
Oceľové potrubie pre potrubný dopravný systém ropného a plynárenského priemyslu (oceľové potrubie triedy B)
API 5L PSL1/2
Linkové potrubie
Puzdro
API 5CT / ISO 11960 PSL1
Oceľová rúrka na použitie ako plášť alebo rúrka pre studne ropného a plynárenského priemyslu