ERW vs. LSAW Pipes: Odhaľovanie mýtu o vysokom-strese a optimalizácia nákladov na obstarávanie B2B
V hyper{0}}konkurenčnom prostredí prepravy ropy a zemného plynu, stavebného inžinierstva a ťažkej infraštruktúry je obstarávanie oceľových rúr len zriedkavo len otázkou kontroly zoznamu riadkových položiek. Ide o rovnováhu medzi prísnou mechanickou integritou a prísnymi rozpočtovými obmedzeniami.
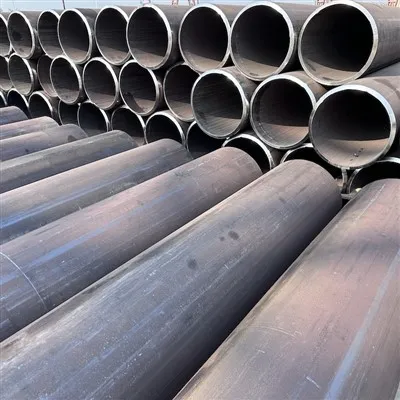
Medzi rôznymi kategóriami potrubných potrubíElektrické odporovo zvárané (ERW)aPozdĺžne zvárané pod tavivom (LSAW)oceľové rúry sú dva z najčastejšie špecifikovaných kritických komponentov. Medzi mnohými manažérmi obstarávania a mladšími stavebnými inžiniermi však pretrváva zastaraná inštitucionálna zaujatosť: reflex pre-špecifikáciu, zaobchádzanie s LSAW ako s univerzálne „vyššou“ rúrou a skeptický pohľad na ERW kvôli pretrvávajúcim historickým mylným predstavám o zraniteľnostiach zvarových-línií.
Táto komplexná technická príručka odhalí „mýtus o vysokom{0}}strese“ okolo rúr ERW, analyzuje mikroštrukturálne a výrobné rozdiely medzi ERW a LSAW, preskúma ich správanie pri zvyškovom napätí a poskytne metrický-rámec pre optimalizáciu obstarávania B2B.
1. Základné mechanické a procesné rozlíšenie
Aby sme strategicky optimalizovali obstarávanie, musíme najprv rozobrať základné metalurgické a mechanické rozdiely v tom, ako sú tieto dva archetypy rúr kované.
Vysokofrekvenčné elektrické odporové zváranie (HF-ERW)
Moderná výroba ERW využíva ako surovinu oceľové zvitky valcované za tepla-. Cievka je kontinuálne privádzaná cez sériu tvarovacích valcov, ktoré postupne tvarujú plochý pás do valcového profilu.
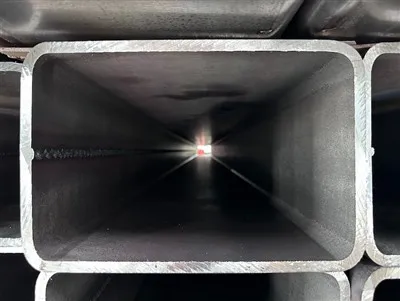
Charakteristickým znakom HF-ERW je jeho zvárací mechanizmus: vysokofrekvenčný elektrický prúd (zvyčajne 400 kHz až 500 kHz) sa zavádza cez indukčné cievky alebo kontaktné pätky do zbiehajúcich sa okrajov oceľového pásu. Tento lokalizovaný elektrický odpor generuje intenzívne teplo, čím sa okraje trubice dostanú do plastového, poloroztaveného stavu. Vysoko-prítlačné valce potom fyzicky pritlačia okraje k sebe, čím vytvoria pevný-kovový zvar.
Kritický fakt:Moderné využitie HF-ERWžiadny výplňový kov. Šev je priamym spojením základného materiálu a vnútorné/vonkajšie zvarové lemy (guličky) sú orezané inline mechanicky.

Pozdĺžne zváranie pod tavivom (LSAW)
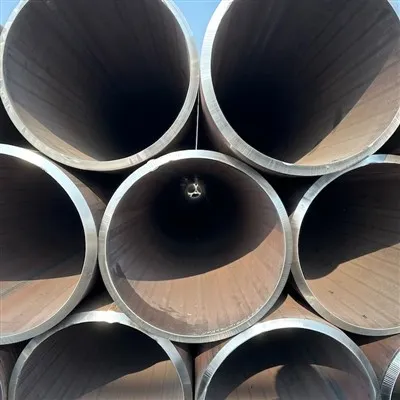
Naproti tomu výroba LSAW nezačína kontinuálnou cievkou, ale samostatnými,-diskrétnymi oceľovými platňami s ťažkým rozmerom. Doska sa podrobuje frézovaniu hrán a potom sa postupne ohýba do kontinuálneho tvaru "U", potom do tvaru "O" pomocou masívnych hydraulických lisov (procesy tvárnenia JCOE alebo UOE).
Po vytvarovaní sa pozdĺžny šev spojí a zvarí pomocou procesu pod tavivom. Elektrický oblúk sa zapáli medzi kontinuálne privádzanou tavnou drôtenou elektródou a oceľovou doskou, ktorá je úplne ponorená pod ochranným krytom zrnitého taviteľného taviva. Tento proces vyžaduje viacero prechodov zvaru (typicky aspoň jeden vnútorný a jeden vonkajší prechod), čím sa vytvorí zreteľná, ťažká zvarová húsenica vystužená pridaným prídavným drôtom.

2. Mikroštrukturálna integrita: Odhaľovanie mýtu o „zvarovej línii“.
Primárna námietka vznesená proti rúram ERW zvyčajne pramení zHomogenita zvarového švu. Historicky (pred-70-tymi rokmi 20. storočia) trpeli nízkofrekvenčné rúry ERW selektívnou koróziou zvarov a krehkými zvarovými-linkami, čo vytvorilo stigmu v celom odvetví.
Moderná metalurgia však tento príbeh úplne prepísala.
-
Moderné tepelné spracovanie inline zvaru (SEAM-žíhanie)
V roku 2026-najmodernejšie{2}}-fly ERW nielen zvárajú a nechladia. Bezprostredne po orezaní zvarového švu prechádza pozdĺžny šev cez aninline post{0}}systém tepelného spracovania zvárania (PWHT)., typicky indukčné vykurovacie pole.
Zóna zvaru sa rýchlo zahreje nad teplotu austenitickej transformácie (často presahujúcu 900 stupňov / 1650 stupňov F) a následne sa ochladí vzduchom alebo vodou-. Tento proces rekryštalizácie eliminuje vysoko namáhané, krehké martenzitické alebo bainitické štruktúry vznikajúce pri rýchlom tuhnutí zvárania. Nahrádza ich normalizovanou, jemnozrnnou feritovou-perlitovou matricou, ktorá zodpovedá mechanickým vlastnostiam základného kovu.
-
Zraniteľnosť LSAW Heat-v postihnutej zóne (HAZ).
Paradoxne, zatiaľ čo LSAW je vnímaná ako robustná alternatíva, jej proces zvárania s vysokým tepelným-vstupom vytvára výrazne širšíTeplom-ovplyvnená zóna (HAZ)ako ERW.
Pretože LSAW sa spolieha na roztavený prídavný kov a vysokoenergetické nanášanie oblúkom, tepelný gradient siahajúci do základnej dosky je široký. Ak rýchlosť chladenia nie je dôsledne kontrolovaná, v HAZ môže dôjsť k rastu hrubých zŕn. Táto hrubozrnná oblasť často vykazuje nižšiu rázovú húževnatosť podľa Charpyho V-v porovnaní so stredom zvaru a neovplyvnenou základnou doskou, čo predstavuje lokalizované riziko krehkých štiepnych zlomenín v podmienkach kryogénneho alebo dynamického zaťaženia.
3. Analýza zvyškového napätia a rozmerová presnosť
Zvyškové napätie-vnútorné napätie zablokované v konštrukčnom komponente po výrobe bez vonkajšieho zaťaženia-hrá kľúčovú úlohu v odolnosti potrubia proti vybočeniu, tlaku pri kolapse a-dlhodobej únavovej životnosti. ERW aj LSAW vykazujú značne odlišné profily zvyškového napätia v dôsledku ich metód geometrického tvarovania.
Rozmerová presnosť: Výkonnostná výhoda ERW
Keďže rúry ERW sú tvarované za studena- prostredníctvom kontinuálnych, viac{1}}prechodových valcovacích lisovníc z vysoko rovnomerných oceľových zvitkov, dosahujú bezkonkurenčné rozmerové tolerancie.
- Variácia hrúbky steny:Zvitky valcované za tepla -vykazujú výnimočne tesnú hĺbkovú konzistenciu po celej ich šírke, vďaka čomu vznikajú rúry ERW s minimálnou excentricitou hrúbky steny.
- Ovalita a rovnosť:Nepretržité mechanické obmedzenia počas tvarovania zaručujú vynikajúce tolerancie kruhovitosti a priamosti, zvyčajne oveľa prísnejšie ako štandardné požiadavky API 5L.
Vynikajúca rozmerová presnosť sa premieta priamo doznížená konštrukčná excentricita. V aplikáciách s vysokým-tlakom alebo hlbokovodných potrubiach vystavených vonkajšiemu hydrostatickému tlaku pôsobí malá geometrická --kruhovosť ako geometrický defekt, ktorý drasticky urýchľuje lokalizované štrukturálne vybočenie.
Zvyškové napätie v LSAW: Úloha mechanickej expanzie
Formovanie rúr LSAW (JCOE/UOE) zahŕňa diskrétne, vysoko{0}}tonážne lisovacie kroky, ktoré zavádzajú významné, nerovnomerné{1}}rozloženie zvyškového napätia v celom tele rúry. Aby sa tomu zabránilo a napravili sa nevyhnutné geometrické deformácie hrubého plechu, takmer všetky rúry LSAW musia prejsť povinným konečným výrobným krokom:Mechanická alebo hydrostatická expanzia celého-tela (procesy COE alebo EXP).
Mechanický expandér prechádza vnútrajškom potrubia a rozširuje ho radiálne o približne 0,5 % až 1,5 %.
- Výhoda:Táto expanzia núti rúru do presného zaoblenia a poskytuje vysoko presný vonkajší priemer.
- Nevýhoda:Mení medzu klzu materiálu prostredníctvom Bauschingerovho efektu, pričom často znižuje medzu klzu v tlaku v porovnaní s medzou klzu v ťahu, ktorú musia štrukturálni inžinieri zohľadniť v rovniciach-kolapsu v hlbokej vode.
4. Prejdite-na-hlavnú maticu špecifikácií
Aby sme manažérom obstarávania B2B a inžinierom pomohli pri rýchlom hodnotení technických parametrov, nasledujúca inžinierska matica načrtáva technické prahové hodnoty oboch výrobných metód podľa smerníc API 5L / ASTM:
| Technický parameter | Vysokofrekvenčné ERW (HF-ERW) | Pozdĺžny ponorený oblúk (LSAW) |
|---|---|---|
| Rozsah vonkajšieho priemeru (OD). | Typicky 1/2" až 24" (21,3 mm – 610 mm) | Typicky 16" až 60"+ (406 mm – 1524 mm) |
| Maximálna hrúbka steny (WT) | Až 0,750" (približne. 20 mm) | Až 2,5" + (približne . 65 mm +) |
| Schopnosť ocele | Až do API 5L X80M / ASTM A500 Gr C | Až do API 5L X100 / X120 |
| Rozmerová tolerancia | Výnimočné (vysoká geometrická konzistencia) | Stredná (vyžaduje mechanické roztiahnutie) |
| Vyžaduje sa výplňový kov | Žiadne (Solid{0}}State Fusion) | Áno (spotrebný drôt a ponorené tavidlo) |
| Tepelne ovplyvnená zóna (HAZ) | Extrémne úzky (normalizované vložené) | Široký (vyžaduje prísnu mikroštrukturálnu kontrolu) |
| Dodacia lehota obstarávania | Krátka až stredná (nepretržitý vysoko{0}}rýchlostný výstup) | Dlhé (diskrétne, pracné{0}}spracovanie platní) |
| Relatívne výrobné náklady | Základná čiara (1,0x) | Zvýšené (1,4x – 1,8x na metrickú tonu) |
5. Rámec optimalizácie obstarávania B2B: Kde čo nasadiť
Bežnou chybou pri získavaní priemyselných zdrojov je štandardné nasadenie LSAW pre akýkoľvek projekt nesúci veľké štrukturálne alebo tlakové zaťaženie. Nad-špecifikácia vyčerpáva rozpočty projektov, predlžuje dodacie lehoty a spôsobuje vážne oneskorenia projektov v dôsledku obmedzenej globálnej kapacity závodov na ťažké-plechové LSAW.
Keď je LSAW-nevyjednávateľná
- Kufre s-veľkým priemerom (OD > 24 palcov):Fyzické obmedzenia v oblasti delenia zvitkov valcovaných za tepla{0}} a kapacít formovacej stolice ERW znamenajú, že pre veľké-priemerové-transmisné vedenia alebo ťažké konštrukčné stĺpy je LSAW jedinou realizovateľnou technologickou možnosťou.
- Ultra{0}}hrubé steny:Keď konštrukčné tlaky alebo konštrukčné konštrukčné ohybové momenty vyžadujú hrúbku steny presahujúcu 20 mm (0,750"), zvitky valcované za tepla- nemožno kontinuálne odvíjať a tvarovať. Konštrukčná pevnosť diskrétnych ťažkých plechov spracovaných lismi LSAW sa stáva nevyhnutnou.
- Silná kyslá služba (vysoké prostredie H2S):V projektoch sužovaných vysokým rizikom praskania spôsobeného vodíkom (HIC) a sulfidovým namáhaním (SSC) zostávajú vysokokvalitné-rúry LSAW vyrábané s vákuovo-odplynenými, vrátane-riadenými čistými oceľovými platňami hlavným priemyselným štandardom.
Kde ERW ponúka maximálnu nákladovú-efektívnosť
Pre akýkoľvek inžiniersky projekt vyžadujúci potrubie s anVonkajší priemer 24 palcov alebo meneja aHrúbka steny pod 0,750", moderný HF-ERW je štrukturálne ekvivalentný LSAW a zároveň ponúka bezkonkurenčné ekonomické výhody:
- 30% až 40% zníženie nákladov na tonáž:Schopnosť nepretržitej{0}}rýchlej výroby liniek ERW dramaticky skracuje pracovné hodiny a výrobnú réžiu na metrickú tonu v porovnaní s precíznym, viacstupňovým-procesom lisovania dosiek JCOE.
- Minimálne doby realizácie projektu:Výrobné slučky ERW bežia podstatne rýchlejšie ako nastavenia LSAW. Pre tesné plánovanie infraštruktúry môže získavanie ERW skrátiť týždne alebo dokonca mesiace z časového plánu dodávateľského reťazca.
- Bezchybný strih-V teréne:Vďaka vynikajúcej geometrickej oválnosti a konzistencii{0}}hrúbok steny rúr ERW je zváranie v teréne a obvodové zarovnávanie počas výstavby potrubia rýchlejšie, čo výrazne znižuje náklady na prácu v teréne a znižuje počet zvarov v teréne.

B2B strom rozhodovania o získavaní oceľových rúr: Optimalizácia nákladov ERW vs. LSAW
6. Strategické poznatky pre priemyselné zdroje
Pri navrhovaní balíkov so žiadosťou o cenovú ponuku (RFQ) pre budúce štrukturálne alebo potrubné aktíva by špecialisti na obstarávanie mali prejsť z prísnych obmedzení-výrobného procesu naŠpecifikácie založené na{0}výkonnosti.
Namiesto svojvoľného zakazovania rúr ERW z portfólií vysoko{0}}záťažovej infraštruktúry na základe historických, dlho{1}}prevrátených mýtov by sa špecifikácie projektu mali zamerať na moderné metriky ne-deštruktívneho testovania (NDT):
Zamerajte overovanie bezpečnosti majetku na náročné100% inline ultrazvukové testovanie (UT)zvarového švu, prísneCharpy V-testovanie vrubovým nárazompri projektovaných teplotách a jasnéOverenie hydrostatického testudo 90 % stanovenej minimálnej medze klzu (SMYS).
Špecifikovaním týchto prísnych kvalitatívnych výkonnostných prahov namiesto zastaraných procesných obmedzení odblokujú inžinierske firmy prístup ku konkurenčným ponukám ERW. Výsledok? Odolné, štrukturálne bezchybné aktívum dodané v predstihu s ušetrenými stovkami tisíc dolárov na kapitálových výdavkoch.