Sprievodca konečným kupujúcim po oceľových rúrach ERW: 3 skryté pasce nízke-Náklady vám výrobcovia nepovedia
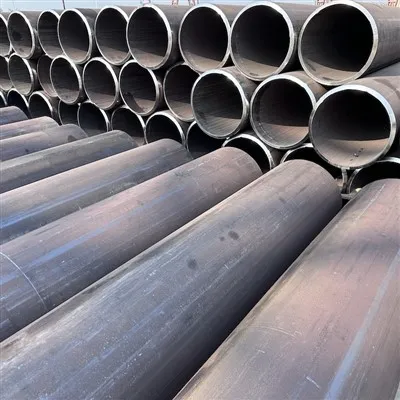
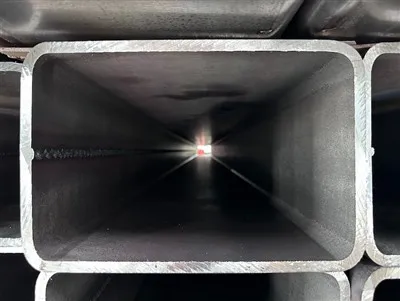
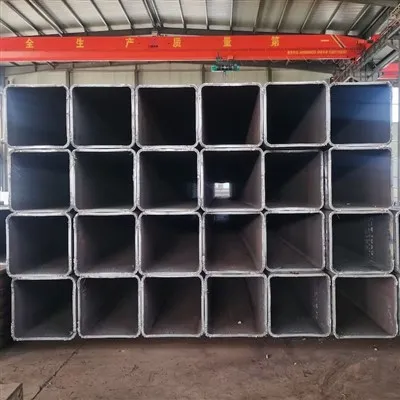
V oblasti stavebného inžinierstva, dopravy tekutín a rozvoja infraštruktúry,Elektrické odporovo zvárané (ERW) oceľové rúryslúžiť ako základný stavebný kameň. Rúry ERW, ktoré sú cenené pre svoju vysokú rozmerovú presnosť, rovnomernú hrúbku steny a nákladovú-efektívnosť v porovnaní s bezšvíkovými rúrami, sú voľbou-pre širokú škálu aplikácií-od nízkotlakových{4}}vodných vedení a dutých profilov (SHS/RHS) až po vysoko-náročnú prepravu ropy a plynu.
Globálny trh s oceľou je však vysoko konkurenčný. Pri vydávaní žiadosti o cenovú ponuku (RFQ) sú odborníci na obstarávanie často zaplavení veľmi rozdielnymi cenovými bodmi. Môže byť neuveriteľne lákavé zadať zákazku uchádzačovi s najnižšou ponukou, aby sa zachoval rozpočet projektu.
Bohužiaľ, v oceliarskom priemysleneobvykle nízke ceny sú takmer vždy dotované kompromisnými výrobnými krokmi.Obmedzenie výroby ťažkej-priemyselnej ocele vytvára katastrofálne záväzky pre štrukturálnu integritu, harmonogramy projektov a verejnú bezpečnosť.
Tento komplexný sprievodca odťahuje záves na podlahe výroby ocele. Skúmame technickú realitu výroby ERW, analyzujemetri skryté skratky-výrobcovia, ktorí nie sú v súlade, používajú na zníženie cien a poskytujú vám použiteľné technické metriky, aby ste zaistili, že vaše ďalšie obstarávanie oceľových rúr bude nepriestrelné.
Pochopenie výroby rúr ERW: základ kvality
Aby sme pochopili, kde môže pod-výrobca skryť chyby, musíme najprv pochopiť, ako sa vyrába prémiové potrubie ERW.

Výrobný proces ERW
Výrobný proces začína za tepla-valcovaným oceľovým pásom alebo zvitkom. Zvitok sa odvíja, vyrovnáva a kontinuálne vedie cez sériu tvarovacích valcov, ktoré postupne tvarujú plochý pás do valcového profilu.
Akonáhle sa okraje stretnú, aVysokofrekvenčná indukcia (HFI)prúd (zvyčajne medzi 100 kHz a 500 kHz) prechádza materiálom. Tento intenzívny lokalizovaný prúd ohrieva oceľové hrany do roztaveného alebo plastového stavu. Silné prítlačné valce potom stlačia okraje k sebe a vytvoria pevné mechanické spojenie bez pridania akéhokoľvek prídavného kovu.
Pretože spojenie závisí výlučne na tavení základného materiálu pod tlakom, mechanické správanie tohto pozdĺžneho zvarového švu určuje výkon celej rúry. To je presne miesto, kde-výrobcovia nízkej kvality využívajú skryté skratky.
Pasca 1: „Povrchová-úroveň“ po-tepelnom spracovaní zvaru (PWHT)
🔍 Index priemyselného podvodu: vysoký (vnútorná štrukturálna chyba)
Najkritickejšia fáza výroby rúr ERW nastáva bezprostredne po tavení oceľových hrán prítlačnými valcami. Počas vysokofrekvenčného zvárania sa lokalizovaná oblasť priľahlá k zvarovému švu podrobuje rýchlemu ohrevu a následnému okamžitému ochladeniu (kaleniu) okolitou hmotou oceľovej rúry.
Táto termodynamická reakcia vytvára lokalizovanú, krehkú mikroštruktúru známu akoMartenzit. Zanecháva tiež intenzívne zvyškové napätie. Ak sa neupraví, zvarový šev pôsobí ako krehký zips. Pri štrukturálnom zaťažení, ohybe alebo vnútornom tlaku potrubie katastrofálne zlyhá pozdĺž pozdĺžneho švu.
-
Prémiový štandard: Online normalizácia švov
Na odstránenie tejto krehkej mikroštruktúry používajú legitímni výrobcovia inlinePo{0}}tepelnom spracovaní zvaru (PWHT)systém-konkrétne prechodná indukčná ohrievacia cievka. Zvarový šev sa nepretržite zahrieva na svoju normalizačnú teplotu, zvyčajne medzi850 stupňov a 950 stupňov(1562 ℉-1742℉).
Toto tepelné spracovanie spúšťa rekryštalizáciu, ktorá premieňa hrubú, krehkú martenzitickú štruktúru na jemnozrnnú, tvárne feritovú-perlitovú matricu. Mechanické vlastnosti zvarovej zóny sa stávajú prakticky identickými so základným oceľovým kovom.

Automatické zváranie pod tavivom ERW
-
Ako Budget Mills reže rohy
Inline indukčný ohrev spotrebúva obrovské množstvo elektriny a vyžaduje presné automatizované monitorovanie. Ak chcete znížiť prevádzkové náklady:
Niektoré mlynyúplne vypnite indukčné jednotky PWHTpre šarže určené pre kupujúcich, ktorí nepožadujú explicitné vykurovacie polená.
Iné vykonávajú „povrchové{0}}úrovňové“ alebo nízke{1}}teplotné otepľovanie (napr. iba ohrievanie ocele na 500 stupňov ), ktoré mení farbu oxidovanej zóny zvaru tak, aby vyzerala ako upravená, ale nedokáže zmeniť mikroštruktúru kryštálu.
-
Inžinierske riziká
Keď tieto nenormalizované potrubia dorazia na vaše pracovisko, predstavujú latentnú zodpovednosť. Vo chvíli, keď sa tímy v teréne pokúšajú vykonať sekundárnu výrobu-ako naprohýbanie za studena, závitovanie, mechanické drážkovanie alebo lokálne zváranie-alebo keď rúra zažije skoky štrukturálneho zaťaženia, zvar sa môže roztrhnúť.
Pasca 2: Pod-štandardné antikorózne-nátery (3LPE / FBE)
🔍 Index priemyselného podvodu: stredný-vysoký (zrýchlený úpadok aktív)
V prípade rúr určených na podzemné pochovávanie, morské prostredie alebo priemyselné spracovanie tekutín musí byť holá oceľ tienená pred elektrochemickými reakciami prostredia. Zlatý štandard pre konzerváciu potrubí zahŕňa3-vrstvový polyetylén (3LPE)aFusion Bonded Epoxid (FBE)nátery.
-
Vyhovujúci3LPEpovlak pozostáva z:
Vysokovýkonný-základný náter FBEna chemickú väzbu a ochranu proti katódovému roztrhnutiu.
Kopolymérová lepiaca vrstvapre chemické krížové{0}}prepájanie.
Vonkajšia vrstva z polyetylénu s vysokou{0}}hustotou (HDPE)poskytnúť mechanické tienenie proti nárazu a namáhaniu pôdy.

Vyhovujúci 3LPE žltý náter

Prémiový základný náter FBE

Ochrana štandardnej hrúbky potrubia
| Atribút povlaku | Vyhovuje prémiovej špecifikácii | Nízko{0}}nákladový pod-štandardný spôsob |
| Príprava povrchu | Tryskanie na Sa 2,5 Minimum; Kotviaci profil 50–100 μm | rýchle utieranie kefou-; zvyškové okuje neporušené |
| Celková hrúbka 3LPE | Väčšie alebo rovné 2,5 (na základe vonkajšieho priemeru potrubia podľa DIN 30670) | 1,5 mm – 1,8 mm (hrúbka "shaved") |
| Sila priľnavosti | High Peel Resistance (>100 N/cm} pri 20 stupňoch) | Delaminuje sa pri malej ručnej šmykovej sile |
-
Ako Budget Mills reže rohy
Keďže proces povrchovej úpravy je často samostatnou riadkovou položkou alebo je zadávaný externým -sekundárnym predajniam, sub-dodávatelia používajú dva spôsoby na zníženie nákladov:
- Nedostatočná príprava povrchu:Aplikácia FBE na oceľ, ktorá nebola riadne opieskovanáSa 2,5 biely-kovový povrchšetrí abrazívne médiá a{0}}energiu tryskania. Ak však pod epoxidom zostane zachytená zvyšková okuje alebo vlhkosť, povlak nemôže vytvoriť kovalentnú väzbu s oceľou.
- Hrúbka holenia:Zníženie hrúbky vonkajšej HDPE vrstvy o zlomok milimetra šetrí tisíce dolárov v nákladoch na surový polymér v rámci veľkoobjemovej zákazky. Voľným okom vyzerá 1,8 mm povlak rovnako ako 2,5 mm povlak.
-
Inžinierske riziká
Bez kotviaceho profilu a správnej hrúbky pôsobí antikorózna-zábrana iba ako voľné plastové puzdro. Počas prepravy, takeláže alebo zásypu kamenistou pôdou sa povlak poškriabe, praskne alebo sa oddelí. Voda prenikne do priestoru medzi plastom a oceľou a vytvorí ideálne prostredie pre zrýchlenú štrbinovú koróziu a predčasné prepichnutie potrubia v priebehu 2 až 5 rokov.
Pasca 3: „Off-Spec“ surové zvitky a skryté negatívne tolerancie
🔍 Index priemyselného podvodu: vysoký (riziká štrukturálneho zlyhania)
Konečné vlastnosti rúry ERW do veľkej miery závisia od kvality za tepla-valcovaného oceľového pásu. Výrobcovia vyššej{2}}úrovne nakupujú prvotriedne-kvalitné, plne certifikované zvitky priamo z integrovaných oceliarní triedy 1, doplnené overiteľnými číslami tepla a správami o chemickej analýze.
-
Použitie "downgrade" alebo "dohodových coilov"
Ak chcete ponúknuť ceny, ktoré klesnú pod základnú trhovú cenu prvotriednej ocele, znížte{0}}výrobcovia nákupdowngrade cievky, sekundárne platne alebo "dohodové cievky". Sú to cievky odmietnuté výrobcami prémiových automobilov alebo spotrebičov z dôvodu nerovnováhy chemického zloženia (napríklad nadmerného množstva síry alebo fosforu), okrajových defektov alebo nekonzistentnej hrúbky naprieč šírkou pásu.
Pri valcovaní do rúr ERW sa tieto metalurgické chyby zachovajú vo vnútri vášho konštrukčného materiálu:
Nadmerná segregácia uhlíka/síry:Sťažuje čisté zváranie ocele v teréne, čo spôsobuje krehké praskanie v spojoch počas výstavby.
Silná hrúbka steny pod-toleranciou:Priemyselné konštrukčné normy (ako naprASTM A53, API 5L, aleboEN 10219) stanovujú prípustné záporné tolerancie hrúbky steny (typicky okolo -10 % až -12,5 %). Bezohľadní dodávatelia zámerne objednávajú surovinu valcovanú v extrémnych negatívnych toleranciách – ako napríklad dodanie rúry s nominálnou hrúbkou 6,0 mm, ktorá v skutočnosti meria 5,1 mm.
[Štandardná stena potrubia: 6,0 mm] 🔵Zóna bezpečného nakladania
[Bezohľadná stena: 5,1 mm] 🔴 Kritický bezpečnostný deficit [Riziko zlomu]
-
Inžinierske riziká
Ak sú vaše štrukturálne výpočty alebo menovité hodnoty vnútorného tlaku založené na konštrukčnej hrúbke steny 6,0 mm, nasadenie systémovo tenkého materiálu, ktorý nevyhovuje{1}}špecifikáciám, výrazne zníži vaše bezpečnostné rezervy. To zvyšuje riziko lokalizovaného vybočenia pri zaťažení alebo katastrofického prasknutia pri tlakových rázoch.
Technický kontrolný zoznam: Ako chrániť svoje obstarávanie
Ak chcete ochrániť svoju organizáciu pred nízko{0}}nákladnými výrobnými pascami, preveďte proces obstarávania z hodnotenia „prvej{1}}ceny“ na hodnotenieinžiniersky-overený proces. Zahrňte nasledujúce overovacie doložky priamo do svojich zmlúv o zabezpečení kvality:
1. Povinné protokoly ne-deštruktívneho testovania (NDT).
Neakceptujte jednoduché papierové certifikáty s textom „Úspešné NDT“. Požadujte automatizovanéOnline ultrazvukové testovanie (UT)protokoly a výstupy testovania Eddy Current pre konkrétnu výrobnú sériu vašej objednávky. Prémiové frézy indexujú tieto digitálne skeny priamo na čísla jednotlivých šablón rúr.
2. Overte premenné hydrostatického testovania
Každé potrubie určené na dopravu tekutín musí prejsť hydrostatickou skúškou. Zabezpečte, aby skúšobné správy od výrobcu dokumentovali obecieľový tlak(vypočítané pomocou štandardného Barlowovho vzorca: P= ) atrvanie držania(zvyčajne minimálne 5 sekúnd). Nízko{2}}koncové operácie často striedajú tlak príliš rýchlo na udržanie vysokej rýchlosti linky, pričom v procese chýbajú mikro-trhliny.
3. Implementujte nezávislú kontrolu tretej-strany (TPI)
Ak je projekt{0}}kritický, investujte do neohlásenej agentúry pre inšpekciu tretej strany (TPI) (napríklad SGS, BV alebo TÜV), ktorá bude svedkom výrobného procesu. Inšpektor TPI môže vykonávať náhodné mikrometrické kontroly hrúbky steny-, kontrolovať snímače teploty na linkách PWHT a vykonávať prierezové-metalografické replikačné testy na potvrdenie zjemnenia zrna.
Záver: Hodnotové inžinierstvo vs. Lacné materiály
V ťažkej stavebnej a priemyselnej infraštruktúre sa skutočná nákladová efektívnosť meria počas celého životného cyklu aktíva,-nie len pri počiatočnej nákupnej objednávke. Úspora 15 % vopred na nízkokvalitných rúrach ERW často vedie k státisícom dolárov za opravy zvarov v teréne, zlyhania povlakov, oneskorenia projektov a dlhodobé súdne spory.
Spolupráca s transparentným, plne vyhovujúcim partnerom dodávateľského reťazca zaisťuje, že každá dĺžka ocele, ktorá prichádza na vaše miesto, spĺňa presné konštrukčné tolerancie a výkonnostné normy.
Ak pre svoj nadchádzajúci projekt požadujete kvalitné-konštrukčné materiály s úplnou sledovateľnosťou, kontaktujte našu spoločnosť. Náš inžiniersky a výrobný tím vám poskytne profesionálne poradenstvo, overenie vlastného dizajnu a výrobky z ocele prémiovej-triedy.
Zabezpečujeme, aby každá objednávka potrubia ERW prešla kompletným in-line tepelným spracovaním po zváraní{0}}, automatizovanou ultrazvukovou kontrolou a presnou kalibráciou povlaku. Obráťte sa na náš technický predajný pult ešte dnes a požiadajte o komplexné certifikáty testovania materiálu, dohodnite si továrenský audit alebo si zabezpečte technickú cenovú ponuku pre vaše požiadavky projektu.