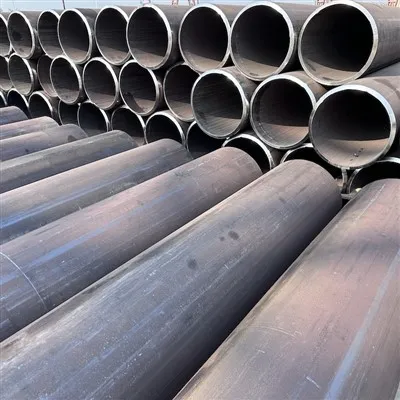
Norma EN 10255 je európska norma, ktorá pomáha zaistiť bezpečnosť a kvalitu rúr z nelegovanej ocele, ktoré sú zvárané alebo závitované.Táto norma zahŕňa rôzne možnosti pre konečnú úpravu koncov rúr a povlakov, čo pomáha chrániť hadicu pred poškodením počas prepravy a používania. Norma EN 10255 tiež špecifikuje minimálnu hrúbku steny pre každý typ potrubia, čo pomáha predchádzať použitiu slabých alebo poškodených potrubí v stavebných projektoch. Okrem toho sa rúry vyrábajú bezšvovým (S) alebo pozdĺžne zváraným (W) procesom. Dodržiavaním tohto štandardu môžu výrobcovia pomôcť zabezpečiť, aby ich produkty spĺňali najvyššie štandardy kvality.
Oceľové triedy rúr EN 10255
S195T
Rozmery a veľkosti oceľových rúr EN 10255
Nasledujúca tabuľka obsahuje rozmery a hmotnosť oceľových rúr v súlade s európskou normou EN 10255 „Nelegované oceľové rúry vhodné na zváranie a závitovanie“ a britskou normou BS 1387:1985 „Špecifikácia pre skrutkované a objímkové oceľové rúry a rúrky, a pre oceľové rúry s hladkým koncom vhodné na zváranie alebo skrutkovanie na rúrkové závity BS 21":
| Nominálny vývrt | Vonkajší priemer | Hrúbka | Hmotnosť | ||||||
|---|---|---|---|---|---|---|---|---|---|
| Svetlo | Stredná / Ťažká | Svetlo | Stredná | Ťažký | Svetlo | Stredná | Ťažký | ||
| Palec | mm | Mm | Mm | Mm | Mm | Mm | kg/M | kg/M | kg/M |
| 1/4 | 8 | 13.6 | 13.9 | 1.8 | 2.3 | 2.9 | 0.515 | 0.641 | 0.765 |
| 3/8 | 10 | 17.1 | 17.4 | 1.8 | 2.3 | 2.9 | 0.67 | 0.839 | 1.02 |
| 1/2 | 15 | 21.4 | 21.7 | 2 | 2.6 | 3.2 | 0.947 | 1.21 | 1.44 |
| 3/4 | 20 | 26.9 | 27.2 | 2.3 | 2.6 | 3.2 | 1.38 | 1.56 | 1.87 |
| 1 | 25 | 33.8 | 34.2 | 2.6 | 3.2 | 4 | 1.98 | 2.41 | 2.94 |
| 1 1/4 | 32 | 42.5 | 42.9 | 2.6 | 3.2 | 4 | 2.54 | 3.1 | 3.8 |
| 1 1/2 | 40 | 48.4 | 48.8 | 2.9 | 3.2 | 4 | 3.23 | 3.57 | 4.38 |
| 2 | 50 | 60.2 | 60.8 | 2.9 | 3.6 | 4.5 | 4.08 | 5.03 | 6.19 |
| 2 1/2 | 65 | 76 | 76.6 | 3.2 | 3.6 | 4.5 | 5.71 | 6.43 | 7.93 |
| 3 | 80 | 88.7 | 89.5 | 3.2 | 4 | 5 | 6.72 | 8.37 | 10.3 |
| 4 | 100 | 113.9 | 114.9 | 3.6 | 4.5 | 5.4 | 9.75 | 12.2 | 14.5 |
| 5 | 125 | – | 140.6 | – | 5 | 5.4 | – | 16.6 | 17.9 |
| 6 | 150 | – | 165.1 | – | 5 | 5.4 | – | 19.7 | 21.3 |
Chemické zloženie rúr EN 10255
| stupňa | Chemické zloženie (%) | |||
|---|---|---|---|---|
| S195T | C | Mn | P | S |
| Menšie alebo rovné 0.20 | Menšie alebo rovné 1,40 | Menšie alebo rovné 0.035 | Menšie alebo rovné 0.030 | |
Mechanické vlastnosti rúr EN 10255
| stupňa | Mechanické vlastnosti | ||
|---|---|---|---|
| S195T | Medza klzu (Mpa) | Pevnosť v ťahu (Mpa) | Predĺženie (%) |
| 195 | 320-520 | 20 | |
Tolerancie EN 10255 Potrubie
- Typ L - Tolerancia rozmerov a hmotnosť jednotky
| Špecifikovaný vonkajší priemer a D | Označenie vlákna a R | Vonkajší priemer | Hrúbka steny T | Hmotnosť na jednotku dĺžky holej rúrky | ||
|---|---|---|---|---|---|---|
| Max. | Min. | Obyčajný koniec | Závitové a zásuvkové | |||
| (mm) | – | (mm) | (mm) | (mm) | (kg/m) | (kg/m) |
| 13.5 | 1/4 | 13.9 | 13.2 | 2.0 | 0.567 | 0.571 |
| 17.2 | 3/8 | 17.4 | 16.7 | 2.0 | 0.750 | 0.756 |
| 21.3 | 1/2 | 21,7 | 21.0 | 2.3 | 1.08 | 1.09 |
| 26.9 | 3/4 | 27.1 | 26.4 | 2.3 | 1.40 | 1.41 |
| 33.7 | 1 | 34.0 | 33.2 | 2.9 | 2.20 | 2.22 |
| 42.4 | 1 1/4 | 42.7 | 41.9 | 2.9 | 2.82 | 2.85 |
| 48.3 | 1 1/2 | 48.6 | 47.8 | 2.9 | 3.25 | 3.29 |
| 60.3 | 2 | 60.7 | 59.6 | 3.2 | 4.51 | 4.58 |
| 76.1 | 2 1/2 | 76.0 | 75.2 | 3.2 | 5.75 | 5.87 |
| 88.9 | 3 | 88.7 | 87.9 | 3.2 | 6.76 | 6.93 |
| 101.6 | 3 1/2 | 101.2 | 100.3 | 3.6 | 8.7 | 8.88 |
| 114.3 | 4 | 113.9 | 113.0 | 3.6 | 9.83 | 10.1 |
| 139.7 | 5 | 140.8 | 138.5 | 4.5 | 15.0 | 15.5 |
| 165.1 | 6 | 166.5 | 163.9 | 4.5 | 17.8 | 18.4 |
| a Vzťah medzi špecifikovaným vonkajším priemerom (D), veľkosťou závitu (R) a menovitým priemerom (DN) nájdete v prílohe A. T=špecifikovaná hrúbka steny. | ||||||
- Tolerancia rozmeru L1 - a hmotnosť jednotky
| Špecifikovaný vonkajší priemer a D | Označenie vlákna a R | Vonkajší priemer | Hrúbka steny T | Hmotnosť na jednotku dĺžky holej rúrky | ||
|---|---|---|---|---|---|---|
| Max. | Min. | Obyčajný koniec | Závitové a zásuvkové | |||
| (mm) | – | (mm) | (mm) | (mm) | (kg/m) | (kg/m) |
| 13.5 | 1/4 | 13.9 | 13.2 | 2.0 | 0.570 | 0.574 |
| 17.2 | 3/8 | 17.4 | 16.7 | 2.0 | 0.742 | 0.748 |
| 21.3 | 1/2 | 21,7 | 21.0 | 2.3 | 1.08 | 1.09 |
| 26.9 | 3/4 | 27.1 | 26.4 | 2.3 | 1.39 | 1.40 |
| 33.7 | 1 | 34.0 | 33.2 | 2.9 | 2.20 | 2.22 |
| 42.4 | 1 1/4 | 42.7 | 41.9 | 2.9 | 2.82 | 2.85 |
| 48.3 | 1 1/2 | 48.6 | 47.8 | 2.9 | 3.24 | 3.28 |
| 60.3 | 2 | 60.7 | 59.6 | 3.2 | 4.49 | 4.56 |
| 76.1 | 2 1/2 | 76.3 | 75.2 | 3.2 | 5.73 | 5.85 |
| 88.9 | 3 | 89.4 | 87.9 | 3.6 | 7.55 | 7.72 |
| 114.3 | 4 | 114.9 | 113.0 | 4.0 | 10.8 | 11.1 |
| a Vzťah medzi špecifikovaným vonkajším priemerom (D), veľkosťou závitu (R) a menovitým priemerom (DN) nájdete v prílohe A. T=špecifikovaná hrúbka steny. | ||||||
- Tolerancia rozmeru L2 - a hmotnosť jednotky
| Špecifikovaný vonkajší priemer a D | Označenie vlákna a R | Vonkajší priemer | Hrúbka steny T | Hmotnosť na jednotku dĺžky holej rúrky | ||
|---|---|---|---|---|---|---|
| max. | Min. | Obyčajný koniec | Závitové a zásuvkové | |||
| (mm) | – | (mm) | (mm) | (mm) | (kg/m) | (kg/m) |
| 13.5 | 1/4 | 13.6 | 13.2 | 1.8 | 0.515 | 0.519 |
| 17.2 | 3/8 | 17.1 | 16.7 | 1.8 | 0.670 | 0.676 |
| 21.3 | 1/2 | 21.4 | 21.0 | 2.0 | 0.947 | 0.956 |
| 26.9 | 3/4 | 26.9 | 26.4 | 2.3 | 1.38 | 1.49 |
| 33.7 | 1 | 33.8 | 33.2 | 2.6 | 1.98 | 2.00 |
| 42.4 | 1 1/4 | 42.5 | 41.9 | 2.6 | 2.54 | 2.57 |
| 48.3 | 1 1/2 | 48.4 | 47.8 | 2.9 | 3.23 | 3.27 |
| 60.3 | 2 | 60.2 | 59.6 | 2.9 | 4.08 | 4.15 |
| 76.1 | 2 1/2 | 76.0 | 75.2 | 3.2 | 5.71 | 5.83 |
| 88.9 | 3 | 88.7 | 87.9 | 3.2 | 6.72 | 6.89 |
| 114.3 | 4 | 113.9 | 113.0 | 3.6 | 9.75 | 10.0 |
| a Vzťah medzi špecifikovaným vonkajším priemerom (D), veľkosťou závitu (R) a menovitým priemerom (DN) nájdete v prílohe A. T=špecifikovaná hrúbka steny. | ||||||
- Hrúbka steny
±10 %. pre sériu M a H a typ L;
-8 % s toleranciou plus obmedzenou toleranciou hmotnosti pre typy L1 a L2.
- Hmotnosť
± 7,5 % na zväzkoch s hmotnosťou 10 ton alebo viac, pre série M a H a typ L;
+10 %, -8 % na jednotlivých skúmavkách pre typy L1 a L2.
- Rovnosť
Rovnosť nesmie presiahnuť 0,002 l.
Skúška a kontrola potrubí EN 10255
- Skúška ťahom
Skúška ťahom sa vykoná na holej rúre v súlade s EN 10002-1.
- Test ohybu
Aby sme zaistili kvalitu našich zváraných rúr, vykonávame skúšku ohybom v súlade s EN 10232. Táto skúška sa aplikuje na holé rúry so špecifikovanými vonkajšími priemermi od 17,2 mm do 60,3 mm vrátane a rúra je ohnutá na uhol 90 stupňov. Drážka v tvarovacom nástroji má šírku, ktorá presne zodpovedá priemeru rúrky, a hĺbku nie menšiu ako polovicu priemeru. Polomer v spodnej časti drážky formovača je uvedený v tabuľke nižšie. Zvárané rúrky sa ohýbajú so zvarom na vonkajšej strane ohybu. Rúry nesmú vykazovať žiadne praskliny viditeľné bez zväčšovacích pomôcok. Vykonaním tohto testu môžeme zabezpečiť, že naše zvárané rúry spĺňajú najvyššie štandardy kvality.
| Priemer (mm) | 17.2 | 21.3 | 26.9 | 33.7 | 42.4 | 48.3 | 60.3 |
| Polomer ohybu | 50 | 65 | 85 | 100 | 150 | 170 | 220 |
- Test sploštenia
Aby sa zabezpečila štrukturálna integrita zváraných rúr, vykoná sa skúška sploštenia v súlade s EN 10233. Test sa aplikuje na holé rúry s vonkajším priemerom väčším ako 60,3 mm a zahŕňa sploštenie rúry v lise, kým vzdialenosť medzi doskami, meraná pod zaťažením, nedosiahne 75 % pôvodného vonkajšieho priemeru. Zvar by mal byť umiestnený striedavo v uhle 0 alebo 90 stupňov k smeru sploštenia. Počas procesu sploštenia by trubica nemala vykazovať žiadne praskliny alebo kazy viditeľné bez zväčšovacích pomôcok. Keď vzdialenosť medzi doskami dosiahne 60 % pôvodného vonkajšieho priemeru, mierne predčasné poškodenie okrajov sa nebude považovať za dôvod zamietnutia. Tento test zaisťuje, že zvárané rúry vydržia požadované množstvo tlaku bez zlyhania.
- Test tesnosti
Každý systém, ktorý zahŕňa prepravu tekutín, musí byť navrhnutý tak, aby zabezpečil, že nedochádza k úniku. Toto je obzvlášť dôležité v odvetviach, ako je zdravotníctvo, kde aj malý únik môže mať vážne následky. Aby sa zabezpečila integrita svojich výrobkov, musia výrobcovia podrobiť každú rúrku skúške tesnosti. Najbežnejším typom testu je hydrostatický test, ktorý zahŕňa naplnenie skúmavky vodou a jej natlakovanie na 50 barov po dobu najmenej 5 sekúnd. Výrobcovia však majú možnosť použiť aj elektromagnetický test v súlade s EN 10246-1. Bez ohľadu na to, aký typ testu sa použije, cieľom je zabezpečiť, aby bol hotový výrobok úplne bezpečný a vhodný na použitie.
- Rozmerová kontrola
Musí sa vykonať kontrola veľkosti a rozmerov.
- Vizuálne vyšetrenie
Vizuálna kontrola sa vykoná podľa normy.
Označenie na rúrach EN 10255
Označenia by sa mali umiestniť aspoň raz do jedného metra od jedného konca rúrky a rúrky sa vhodnými a trvanlivými metódami označia nasledujúcimi informáciami:
názov alebo obchodná značka výrobcu;
vážny symbol (H alebo M) a typ (L, L1 alebo L2);
Symbol výrobného procesu (S alebo W)
Farby môžu byť užitočným spôsobom usporiadania a identifikácie rôznych predmetov, a to platí najmä v prípade rúrok. Rúry sa často používajú v rôznych prostrediach, od staveniska až po laboratóriá, a dodávajú sa v širokej škále veľkostí a materiálov. Zatiaľ čo každý typ trubice má svoje vlastné jedinečné vlastnosti, všetky musia byť označené, aby sa dali ľahko identifikovať. Výrobca sa môže rozhodnúť použiť farebné kódovanie namiesto označenia série alebo typu. To uľahčí rýchlu identifikáciu rôznych typov trubíc, ušetrí čas a zabráni zámene.
| Ťažký | Stredná | Typy |
|---|---|---|
| Červená | BlueSee | Tolerančná tabuľka |
Na etikete každého zväzku sú uvedené tieto informácie:
názov alebo obchodná značka výrobcu;
Kód normy EN 10255;
Symbol výrobného procesu (S alebo W)
D (vonkajší priemer) alebo R (veľkosť závitu);
Séria alebo typ alebo špecifikovaná hrúbka steny.
Porovnávacia tabuľka EN 10255 a BS 1387
BS 1387:1985 bola zrušená a nahradená európskou normou EN 10255: 2004 (prijatá národným normalizačným orgánom Spojeného kráľovstva ako BS EN 10255:2004 „nelegované oceľové rúry vhodné na zváranie alebo závitovanie“). Druhy v BS 1387 a EN 10255, ktoré si navzájom zodpovedajú, sú uvedené v tabuľke nižšie.
| EN 10255 L | – |
| EN 10255 L1 | – |
| EN 10255 L2 | BS 1387 Svetlo |
| EN 10255 Stredná | BS 1387 Stredná |
| EN 10255 Ťažký | BS 1387 Ťažký |
Vzhľad rúr EN 10255
O kvalite rúry často rozhoduje jej povrchová úprava. Z tohto dôvodu musia výrobcovia dbať na to, aby ich výrobky neobsahovali chyby, ktoré možno zistiť vizuálnou kontrolou. Vnútorné a vonkajšie povrchy trubice musia byť hladké, bez nedokonalostí alebo stôp, ktoré by vyžadovali úpravu. Akékoľvek povrchové nedokonalosti, ktoré zasahujú do stanovenej minimálnej hrúbky steny, sa považujú za vady. Nedokonalosti povrchu je prípustné odstraňovať brúsením alebo opracovaním za predpokladu, že hrúbka steny v orovnávanej oblasti nie je menšia ako stanovené minimum. Všetky upravené oblasti musia hladko splývať s obrysom rúrky. Dodržiavaním týchto pokynov môžu výrobcovia vyrábať rúrky s vynikajúcou povrchovou úpravou, ktoré spĺňajú najvyššie štandardy kvality.