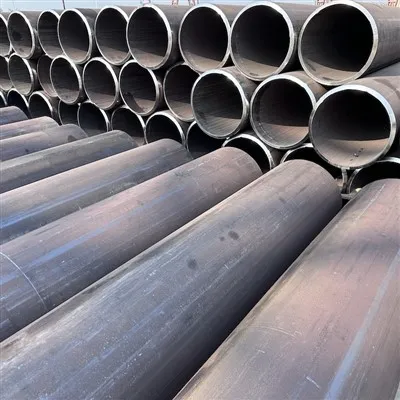
Komplexná príručka inžinierstva a obstarávania pre oceľové rúry ERW (HFW).
1. Zhrnutie a technická definícia
V modernom stavebnom inžinierstve, prenose tekutín a priemyselnej výrobe predstavujú oceľové rúry Electric Resistance Welded (ERW) jeden z najuniverzálnejších a cenovo{0}}najvýhodnejších segmentov globálneho trhu s oceľovými rúrami. Podľa technickej definície anERW potrubiesa vyrába za studena-formovaním pásu alebo zvitku uhlíkovej ocele s vysokou pevnosťou do valcového tvaru a následným tavením jeho pozdĺžnych okrajov pomocou lokálneho elektrického odporového ohrevubez pridania akéhokoľvek vonkajšieho prídavného kovu(ako sú zváracie elektródy alebo tavivo).
V rámci súčasnej inžinierskej nomenklatúry pojemVysokofrekvenčné zváranie (HFW)oceľová rúra sa často používa zameniteľne s moderným ERW, čo označuje vysoko prepracovanú podmnožinu výroby ERW, ktorá využíva vysokofrekvenčný striedavý prúd (väčší alebo rovný 350 kHz) na odstránenie starých defektov zvarových línií spojených s nízkofrekvenčnými operáciami v polovici -20.{4}}storočia-. Pretože sa pri výrobe nepridáva žiadny prídavný kov, chemické zloženie zóny zvaru zostáva identické s matricou základného kovu. Výsledkom je štrukturálne jednotná rúrková konfigurácia, ktorá ponúka výnimočnú rozmerovú presnosť, ultra-nízku excentricitu steny a optimalizovaný pomer pevnosti-k{10}}hmotnosti prispôsobený pre kritické konštrukčné a tlakové aplikácie.
2. Pokročilý vysokofrekvenčný-form{2}}a-proces výroby poistiek
Štrukturálna spoľahlivosť a mechanický výkon moderných rúr ERW (HFW) závisí od kontinuálnej, plne automatizovanej, viacstupňovej{0}}výrobnej linky. Výrobný proces pozostáva z nasledujúcich prísne kontrolovaných termodynamických a mechanických operácií:

3. Inžinierska mechanika: Hydraulické a konštrukčné výpočty
Na bezpečnú integráciu oceľových rúr ERW do priemyselných potrubných sietí alebo štrukturálnych konfigurácií musia dizajnéri použiť štandardizované matematické vzorce na výpočet hmotnostných kapacít a interných tlakových tried.
Stanovenie objemu a hmotnosti
V medzinárodných výpočtoch logistiky a konštrukčného zaťaženia ocele sa teoretická hmotnosť na jednotku dĺžky rúr ERW z uhlíkovej ocele vypočítava na základe objemu dutého valca a štandardnej hustoty uhlíkovej ocele (7,85 g/cm3alebo 7850 kg/m3).
Vzorec na výpočet metrických údajov:
W=0.0246615×t×(D−t)
kde:
- W=Teoretická hmotnosť potrubia na jednotku dĺžky (kilogramy na meter, kg/m)
- D=Špecifikovaný vonkajší priemer potrubia (milimetre, mm)
- t=Špecifikovaná hrúbka steny rúry (milimetre, mm)
- 0.0246615=Konštantný faktor zahŕňajúci π a prevody hustoty (π×7850÷1 000 000)
Vzorec pre imperiálny výpočet:
Wlb=10.69×tv×(Dv−tv)
kde:
- Wlb=Nominálna hmotnosť potrubia na jednotku dĺžky (libra na stopu, lb/ft)
- Din=Špecifikovaný vonkajší priemer (palce)
- plech=Určená hrúbka steny (palce)
Prípadová štúdia aplikovaného inžinierstva:
Vypočítajte hmotnosť 12,0 metrového spoja anAPI 5L triedy X52 ERWpotrubie s vonkajším priemerom 323,9 mm (NPS 12) a hrúbkou steny 9,52 mm (plán 40).
Š=0.0246615×9,52×(323,9−9,52)=0.0246615×9,52×314,38≈73,81 kg/m
Celková hmotnosť na spoj=73.81 kg/m×12,0 m=885.72 kg
Hodnotenie vnútorného tlaku: Barlowov vzorec
Pre aplikácie s tlakovým potrubím (napr. procesné potrubie ASME B31.3, kvapalinové potrubia ASME B31.4 alebo plynovody ASME B31.8) sa maximálny povolený návrhový tlak alebo hydrostatický skúšobný tlak riadi Barlowovým vzorcom, ktorý spája vnútorný tlak kvapaliny s napätím obruče.

kde:
- P=Interný konštrukčný pretlak (PSI alebo MPa)
- S=Minimálna medza klzu špecifikovanej triedy ocele (PSI alebo MPa)
- t=Nominálna hrúbka steny (palce alebo mm)
- D=Vonkajší priemer (palce alebo mm)
- E = Faktor účinnosti zvarového spoja. Podľa moderných štandardov (napr. ASME B31.3 tabuľka 302.3.4) sa potrubiam THF, ktoré prechádzajú prísnou ne-deštruktívnou skúškou (NDE) a ultrazvukovou kontrolou, prideľujeE=1.0. To hodnotí čiaru zvaru na 100 % paritu s telom bezšvíkovej rúry, čo sa líši od historických variantov ERW, ktoré boli znížené- na 0,85.
- F=Bezpečnostný faktor návrhu (zvyčajne v rozsahu od 0,40 do 0,72 v závislosti od blízkosti obývaných oblastí alebo environmentálnych obmedzení).
4. Medzinárodné technické normy a triedy materiálov
Určenie správnej medzinárodnej normy zaisťuje, že chemické zloženie, tepelná história a mechanické vlastnosti dodanej rúry ERW sú v súlade s projektovými parametrami.
Prenos uhľovodíkov a tekutín (energetický sektor)
API špecifikácia 5L(Americký ropný inštitút):Definitívny štandard pre oceľové rúry používané v potrubných dopravných systémoch pre ropný a plynárenský priemysel.
- Úrovne špecifikácie produktu:Rozdelené doPSL1(štandardné komerčné potrubné potrubie) aPSL2(prísne kritériá vrátane povinnej lomovej húževnatosti prostredníctvom Charpyho V{0}}testovania vrubom, obmedzené uhlíkové ekvivalenty pre zvárateľnosť v teréne a prísny zákaz opráv platňových-zvarov).
- Dominantné stupne:Trieda B, X42, X46, X52, X56, X60, X65, X70, X80 (kde číslo označuje minimálnu medzu klzu v tisícoch PSI; napr. trieda X52 vyžaduje YS Väčšiu alebo rovnú 52 000 PSI/360 MPa).
ASTM A53 / A53M:Štandardná špecifikácia pre rúry, oceľové, čierne a{0}}máčané, pozinkované{1}}pokovované, zvárané a bezšvíkové.
- Typ E (elektricky odporovo zvárané):K dispozícii v triede A a triede B. Trieda B je štandardné potrubie používané v komerčných inštalatérskych, HVAC, protipožiarnych a nízkotlakových parných slučkách, ktoré ponúkajú minimálnu medzu klzu 240 MPa (35 000 PSI).
Pozemné a inžinierske stavby (duté profily)
ASTM A500 / A500M:Za studena-tvarované konštrukčné rúrky z uhlíkovej ocele v guľatých a tvaroch. Široko používaný v štrukturálnych architektonických rámoch, mostných stĺpoch a priehradových-konštrukciách.
- Dostupné stupne:Stupeň A, B, C a D. Stupeň C predstavuje najrozšírenejší výber s vysokou-pevnosťou (YS Väčšie alebo rovné 317 MPa pre kruhové profily).
EN 10219-1 a 2 (európska norma):Za studena tvarované zvárané konštrukčné duté profily z -nelegovaných a jemnozrnných ocelí.
- Dostupné stupne:S235JRH, S275J0H, S355J0H, S355J2H. Nomenklatúra označuje konštrukčnú oceľ ("S"), za ktorou nasleduje minimálna medza klzu ("355" MPa) a označenie podtriedy špecifikujúce overenie Charpyho nárazu ("J0" pri 0 stupňoch, "J2" pri -20 stupňoch).
5. Porovnávacia matica: ERW vs. Seamless vs. LSAW vs. SSAW
Výber správnej typológie potrubia zahŕňa zmapovanie kompromisov- medzi rozmerovou presnosťou, limitmi hrúbky steny, dodacími lehotami a finančnými obmedzeniami.
| Technické parametre | ERW / HFW (elektrický odpor) | SML (bezšvové) | LSAW (pozdĺžny ponorený oblúk) | SSAW (Špirálový ponorený oblúk) |
|---|---|---|---|---|
| Rozmerový rozsah (OD) | 21,3 mm až 660 mm (1/2" až 26") | 10,3 mm až 711 mm (1/8" až 28") | 406 mm až 1524 mm+ (16" až 60"+) | 219 mm až 3048 mm+ (8" až 120"+) |
| Limit hrúbky steny (WT) | Max. približne . 22 mm | Max. približne . 60 mm+ | Max. približne . 50 mm+ | Max. približne . 25 mm |
| Excentricita hrúbky steny | Vynikajúce (menej ako alebo rovné ±5 %); vysoko rovnomerný vstup pásu. | Slabé až Stredné (menej ako alebo rovné ±12,5 %); náchylné na drift tŕňa. | Výborná (menej alebo rovná ±5 %); presný vstup oceľového plechu. | Mierne; závisí od nepretržitého napätia pri vytváraní cievky. |
| Hladkosť povrchu | Superior; frézovanie-okoviny z pásov valcovaných za tepla-. | Hrubšie; vystavené vysokoteplotnému rotačnému piercingu-. | Mierne; má výrazné vnútorné/vonkajšie zvarové húsenice. | Mierne; súvislý výčnelok špirálového zvaru. |
| Konfigurácia zvarového spoja | Jedna pozdĺžna čiara; úplne zarovnané (orezané otrepy). | Žiadne; súvislé pevné oceľové telo. | Jednoduché alebo dvojité pozdĺžne čiary; vyžaduje silnú drôtenú výplň. | Nepretržitý špirálový šev; vyžaduje vnútornú/vonkajšiu výplň drôtu. |
| Relatívne výrobné náklady | Nízka až stredná; vysoko efektívna automatizovaná priepustnosť. | Vysoká; intenzívna tepelná energia a spracovateľské cykly. | Vysoká; špecializované ťažké tvárniace lisy (JCOE). | Nízka až stredná; flexibilné tvarovanie z úzkych zvitkov. |
6. Diagnostika historických porúch a moderné protokoly kontroly kvality
Historicky sa potrubia ERW vyrábané medzi 50. a 70. rokmi 20. storočia vyskytli sériou zlyhaní vo vysokotlakových-službách ropy a plynu. Tieto zlyhania v poli boli spôsobené predovšetkým nízko-frekvenčnými (1 kHz až 10 kHz) AC zváracími systémami, ktoré generovali nekonzistentné teploty zvaru spolu s absenciou indukčného tepelného spracovania po zváraní. To zanechalo krehkú zvarovú líniu náchylnú naSelektívna korózia švov (ryhovaná korózia)a mikro-krakovanie.
Moderná výroba HFW eliminovala tieto problémy tým, že pracuje pri ultra{0}}vysokých frekvenciách (400 kHz) a vyžaduje nulovú-maticu kontroly kvality, ktorá pozostáva z ne-deštruktívneho testovania (NDT) a deštruktívneho testovania.
Komplexná matica ne{0}}deštruktívneho testovania (NDT).
- In{0}}lineové ultrazvukové testovanie (UT):Automatizované polia s viacerými sondami{0}} nepretržite monitorujú líniu zvaru ihneď po orezaní bleskom a normalizácii švu. Senzory premietajú vysokofrekvenčné zvukové vlny cez fúznu zónu pod rôznymi šmykovými uhlami, aby zistili vnútorné rovinné trhliny, dutiny alebo inklúzie.
- Skríning vírivých prúdov (ET):Využíva elektromagnetickú indukciu na identifikáciu povrchových a podpovrchových makro -defektov pozdĺž obvodu potrubia, čím zaisťuje úplnú integritu plášťa predtým, ako potrubie vstúpi do fázy dimenzovania.
- Kvalifikácia pre hydrostatický tlak:Každý jeden spoj tlakovej{0}}potrubia ERW je utesnený v hydrostatickom testeri, naplnený upravenou vodou a natlakovaný na vopred -určenú úroveň napätia-často presahujúcu 20 MPa (3000 PSI) na základe triedy ocele-a udržiavaný povinnú dobu trvania (5 až 10 sekúnd) a odolnosť voči vode{9}8}, aby sa overila absolútna tesnosť{9}}.
Povinné deštruktívne a mechanické testovanie
Na overenie štrukturálnej ťažnosti zvarovej línie pri náhlej deformácii sa vzorkové krúžky pravidelne odrezávajú z výrobného cyklu a podrobujú sa deštruktívnym laboratórnym hodnoteniam:
- Test sploštenia (ASTM A53 / API 5L):Vzorka potrubného krúžku sa umiestni medzi dve rovnobežné pevné oceľové dosky a stlačí sa hydraulickou silou. Test sa vykonáva v dvoch odlišných fázach:
- Prvá fáza (ťažnosť zvaru):Zvar je orientovaný pod uhlom 90° k smeru aplikovanej sily. Dosky sa uzatvárajú na 2/3 pôvodného vonkajšieho priemeru potrubia. Čiara zvaru nesmie vykazovať žiadne známky prasklín, mikro-trhlín alebo vnútorného otvoru.
- Druhá fáza (ťažnosť tela):Stláčanie pokračuje, kým sa vnútorné steny rúry nestretnú (úplne sploštené na vzdialenosť 1/3 alebo 2-násobku hrúbky steny). Pri tejto extrémnej deformácii nesmie dôjsť k laminácii, krehkým lomom alebo štiepeniu základného kovu.
- Test ohybu:Pri menších menovitých priemeroch (menších alebo rovných NPS 2) je potrubný spoj za studena-ohýbaný okolo valcového tŕňa o 90º alebo 180º bez toho, aby došlo k prasknutiu pozdĺž spojovacej línie.
7. Pokročilé následné prispôsobenie a povrchové inžinierstvo aplikácií v teréne
V závislosti od prevádzkového prostredia-či už je to podmorské, podzemné alebo vystavené atmosférickým podmienkam-potrubia ERW z obyčajnej uhlíkovej ocele môžu podliehať viacnásobnej povrchovej konzervácii a štrukturálnym úpravám:
Antikorózne vonkajšie a vnútorné nátery

Trojvrstvový polyetylén (3LPE):
Zlatý štandard pre podzemné uhľovodíkové alebo vodné prenosové vedenia. Obsahuje vysokovýkonnú-základnú vrstvu Fusion Bonded Epoxy (FBE) na chemickú priľnavosť, strednú kopolymérovú lepiacu vrstvu a hrubú vonkajšiu vrstvu polyetylénu s vysokou -hustotou (HDPE) na ochranu proti mechanickému nárazu a vlhkosti.
Žiarová-galvanizácia ponorom (HDG):
V prípade rúr ASTM A53 nasadených v inštalatérstve, HVAC alebo štrukturálnych lešeniach sa potrubie čistí v kyslom moriacom kúpeli a ponorí sa do kúpeľa roztaveného zinku pri teplote približne 450 stupňov. Toto vytvára metalurgickú väzbu s hrúbkou zinkového povlaku presahujúcou 45 \\mum (320 g/m2)poskytujúci obetnú katódovú ochranu proti atmosférickej oxidácii.

Ukončiť-Prípravu geometrie tváre
- Skosené konce (BE):V prípade potrubí spájaných obvodovým zváraním v teréne sú konce rúr opracované do presného uhla skosenia-zvyčajne 30º (+5º,−0º) s čelnou plochou (plochou) 1,6 mm (±0,8 mm)- v súlade s normami ASME B16.25.
- Drážkované konce (GRV):Pre rýchlu{0}}montáž protipožiarnej ochrany alebo slučiek banskej vody sú konce rúr za studena valcované-s obvodovou drážkou kompatibilnou s Victaulic alebo podobnými mechanickými spojovacími systémami.